Резка воздухом на лазерном станке: когда это действительно выгодно
В процессе подбора и настройки оборудования мы всё чаще сталкиваемся с вопросом: можно ли отказаться от азота и кислорода и выполнять резку воздухом на лазерном станке?
В большинстве случаев ответ — да. Более того, при правильно подобранной мощности источника и грамотно подготовленной системе сжатого воздуха такая технология способна заметно снизить себестоимость детали.
Особенно хорошо преимущества воздушной резки раскрываются на современных оптоволоконных лазерных станках мощностью 6, 12, 20, 30 кВт и выше.
Но здесь важно сразу сделать оговорку: воздух — не универсальная замена всем режущим газам. Мы в СТАНКОМАТИК рассматриваем выбор газа именно как технологическую и экономическую задачу.
Нас интересует не только скорость резки, но и итоговая стоимость готовой детали:
- сколько стоит режущий газ;
- сколько электроэнергии потребляет оборудование;
- какое время занимает обработка;
- требуется ли последующая зачистка;
- сколько деталей станок произведёт за смену.
Именно такой подход позволяет понять, когда резка воздухом на лазерном станке действительно выгоднее кислорода или азота.
Как работает резка сжатым воздухом
При лазерной резке сфокусированный луч нагревает металл до температуры плавления, а вспомогательный газ удаляет расплав из зоны обработки.
В зависимости от задачи обычно применяются:
- кислород;
- азот;
- сжатый воздух.
У каждого варианта есть свои особенности.
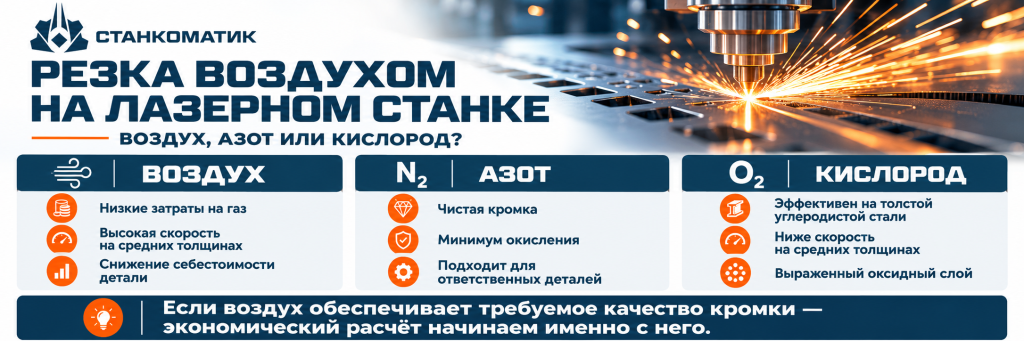
Кислород
Кислород вступает в реакцию с нагретым металлом и дополнительно выделяет тепло. Благодаря этому углеродистую сталь большой толщины можно резать сравнительно небольшой мощностью лазера.
Недостатки — относительно невысокая скорость на средних толщинах и образование выраженного оксидного слоя.
Азот
Азот практически не участвует в химической реакции. Его основная задача — под высоким давлением удалить расплавленный металл.
Главное преимущество — чистая кромка с минимальным окислением.
Недостаток — стоимость газа и его большой расход на высокоскоростных режимах.
Сжатый воздух
Атмосферный воздух примерно на 78% состоит из азота и примерно на 21% из кислорода.
В результате при воздушной резке мы одновременно получаем:
- высокое давление для удаления расплава;
- небольшое участие кислорода в процессе;
- возможность отказаться от постоянного потребления технического азота.
Именно это делает сжатый воздух интересным с экономической точки зрения.
Почему резать воздухом выгоднее
Основная экономия очевидна: атмосферный воздух не требуется покупать и доставлять на производство.
Однако на практике воздух нельзя считать полностью бесплатным.
Чтобы использовать его для лазерной резки, необходимо:
- сжать воздух;
- удалить влагу;
- удалить масло;
- отфильтровать частицы;
- обеспечить стабильное давление;
- обеспечить необходимый расход.
Поэтому реальные затраты на воздушную резку складываются из:
электроэнергии компрессора + обслуживания компрессора + фильтрации + осушения воздуха.
Тем не менее на производстве с высокой загрузкой станка эти расходы зачастую существенно ниже стоимости постоянного потребления азота.
По нашим расчётам при правильно подобранной компрессорной системе затраты на вспомогательный газ в отдельных производственных сценариях могут снижаться на 60–80% по сравнению с использованием покупного азота.
Но гораздо важнее другое.
Воздух способен не только снизить стоимость газа, но и существенно увеличить скорость обработки по сравнению с кислородной резкой.
Именно сочетание этих двух факторов даёт основной экономический эффект.
Главное — считать стоимость детали, а не стоимость газа
При выборе технологии мы рекомендуем заказчикам не сравнивать стоимость кубометра кислорода, азота и воздуха.
Для производства гораздо важнее другой показатель:
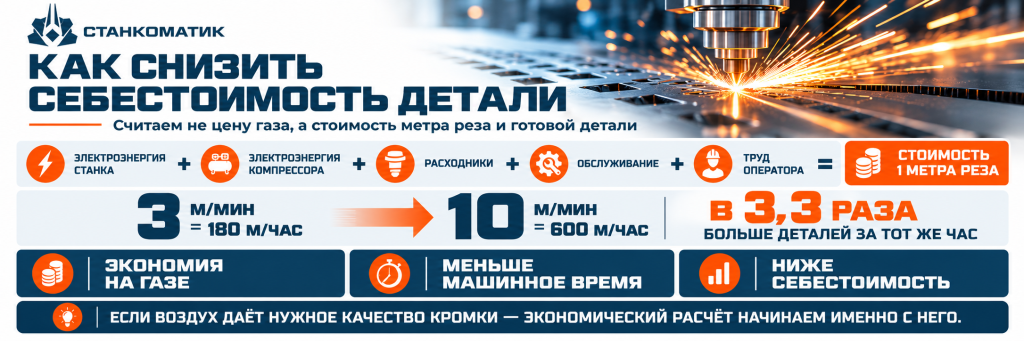
себестоимость одного метра реза
Упрощённо её можно рассматривать как отношение полной стоимости часа работы оборудования к количеству метров реза, выполненных за этот час.
В затраты входят:
- электроэнергия лазерного станка;
- электроэнергия компрессора;
- режущий газ;
- расходные материалы;
- обслуживание оборудования;
- труд оператора.
Рассмотрим простой пример.
Допустим, кислородный режим позволяет резать определённый материал со скоростью:
3 м/мин.
За час прямолинейной резки теоретически получится:
180 метров.
Если воздушный режим позволяет увеличить скорость до:
10 м/мин,
то за тот же час теоретическая длина реза составит:
600 метров.
Даже если час работы оборудования на воздухе немного дороже из-за работы компрессора, затраты распределяются уже не на 180, а на 600 метров реза.
Поэтому стоимость одного погонного метра и одной детали может значительно снизиться.
Чем выше мощность лазера, тем интереснее резка воздухом
На небольших мощностях кислород особенно полезен при обработке толстой углеродистой стали, поскольку химическая реакция добавляет энергию процессу.
Но с увеличением мощности лазерного источника ситуация меняется.
На станках 6, 12, 20, 30 и 40 кВт энергии лазерного луча уже достаточно для интенсивного плавления металла.
В этом случае задача режущего газа всё больше сводится к эффективному удалению расплава.
Именно поэтому с увеличением мощности диапазон эффективного применения воздуха значительно расширяется.
Мы рассматриваем высокую мощность не только как возможность резать более толстый металл.
Гораздо важнее другое:
высокая мощность позволяет значительно увеличить скорость обработки средних толщин.
А именно средние толщины часто формируют основную загрузку промышленного лазерного станка.
Резка воздухом на лазере 3 кВт
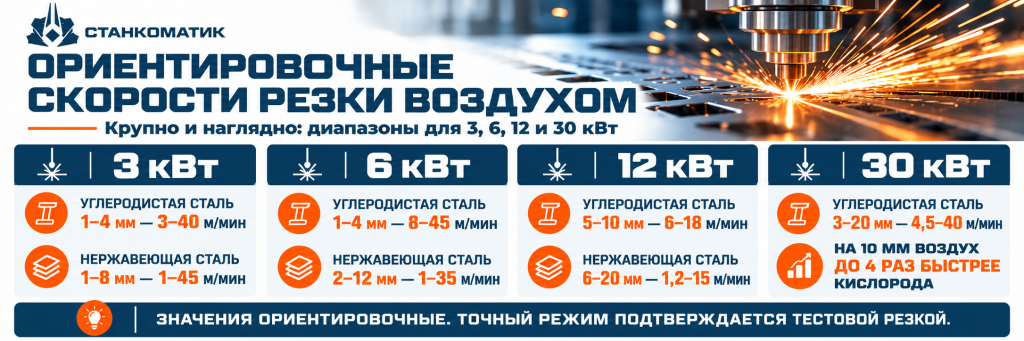
Для станка мощностью 3 кВт воздушная резка особенно интересна на тонком листе.
В качестве ориентировочных технологических значений можно рассматривать следующие диапазоны.
Углеродистая сталь
|
Толщина |
Ориентировочная скорость |
|
1 мм |
30–40 м/мин |
|
2 мм |
15–20 м/мин |
|
3 мм |
3,5–4,5 м/мин |
|
4 мм |
3,0–3,5 м/мин |
Нержавеющая сталь
|
Толщина |
Ориентировочная скорость |
|
1 мм |
30–45 м/мин |
|
2 мм |
20–25 м/мин |
|
3 мм |
8–10 м/мин |
|
4 мм |
5–6 м/мин |
|
6 мм |
2–3 м/мин |
|
8 мм |
1–1,5 м/мин |
Для оборудования мощностью 3 кВт воздух особенно интересен, если предприятие серийно обрабатывает тонкую углеродистую или нержавеющую сталь и хочет сократить расходы на азот.
При увеличении толщины преимущество небольшой мощности постепенно уменьшается.
Резка воздухом на лазере 6 кВт
Мощность 6 кВт уже позволяет значительно расширить рабочий диапазон.
Углеродистая сталь
|
Толщина |
Ориентировочная скорость |
|
1 мм |
40–45 м/мин |
|
2 мм |
20–28 м/мин |
|
3 мм |
12–17 м/мин |
|
4 мм |
8–10 м/мин |
Нержавеющая сталь
|
Толщина |
Ориентировочная скорость |
|
2 мм |
30–35 м/мин |
|
3 мм |
18–22 м/мин |
|
4 мм |
10–14 м/мин |
|
6 мм |
4,3–5 м/мин |
|
8 мм |
3–4 м/мин |
|
10 мм |
1,8–2,5 м/мин |
|
12 мм |
1–1,5 м/мин |
Обратите внимание на нержавеющую сталь толщиной 4 мм.
На мощности 3 кВт ориентировочный диапазон находится около:
5–6 м/мин.
На 6 кВт:
10–14 м/мин.
Производительность может увеличиться примерно в два раза.
Да, 6-кВт источник дороже и потребляет больше электроэнергии. Но если за одну смену он выпускает в два раза больше деталей, стоимость единицы продукции может оказаться ниже.
Именно поэтому при подборе лазерного станка мы рекомендуем считать не стоимость источника отдельно, а стоимость производства детали на каждой рассматриваемой мощности.
Резка воздухом на лазере 12 кВт
На мощности 12 кВт преимущества воздушной резки становятся особенно заметными.
Углеродистая сталь
|
Толщина |
Ориентировочная скорость |
|
5 мм |
15–18 м/мин |
|
6 мм |
10–13 м/мин |
|
8 мм |
7–10 м/мин |
|
10 мм |
6–6,5 м/мин |
Нержавеющая сталь
|
Толщина |
Ориентировочная скорость |
|
6 мм |
13–15 м/мин |
|
8 мм |
8–10 м/мин |
|
10 мм |
6,5–7,5 м/мин |
|
12 мм |
5–5,5 м/мин |
|
16 мм |
2–2,3 м/мин |
|
20 мм |
1,2–1,4 м/мин |
Особенно интересен диапазон углеродистой стали примерно 5–10 мм.
Например, для 10 мм ориентировочная скорость воздушной резки на 12-кВт источнике может составлять около:
6–6,5 м/мин.
Для серийного производства это уже серьёзное преимущество.
Экономия возникает сразу по двум направлениям:
мы практически исключаем стоимость покупного режущего газа и одновременно сокращаем время изготовления детали.
Что происходит на мощности 30 кВт
На высокомощных лазерах различие между воздушной и кислородной резкой становится особенно заметным.
В качестве ориентировочного сравнения для углеродистой стали можно рассматривать следующие значения.
|
Толщина |
Воздух |
Кислород |
|
3 мм |
35–40 м/мин |
3,5–5,5 м/мин |
|
6 мм |
22–30 м/мин |
3–4,5 м/мин |
|
10 мм |
13–16 м/мин |
3,4–3,8 м/мин |
|
16 мм |
6–9 м/мин |
3–3,5 м/мин |
|
20 мм |
4,5–6,5 м/мин |
2,8–3,5 м/мин |
|
30 мм |
1,7–2,8 м/мин |
1,8–2,5 м/мин |
Особенно хорошо различие видно на углеродистой стали толщиной 10 мм.
Воздух: 13–16 м/мин.
Кислород: около 3,4–3,8 м/мин.
Разница в производительности прямолинейного реза может достигать примерно четырёх раз.
Это очень важный момент при выборе высокомощного станка.
Лазер 20, 30 или 40 кВт покупают далеко не только ради возможности разрезать экстремально толстый лист.
Главное преимущество высокой мощности часто заключается именно в резком сокращении времени обработки распространённых средних толщин.
Почему воздух быстрее кислорода
На первый взгляд это кажется странным.
Кислород дополнительно выделяет тепло в результате химической реакции. Значит, кажется логичным, что он должен резать быстрее.
Но у кислородного процесса есть ограничения.
Химическая реакция должна оставаться управляемой. При чрезмерном увеличении скорости ухудшается стабильность процесса, может увеличиваться шероховатость, появляться перегрев углов и ухудшаться геометрия детали.
При высоконапорной резке воздухом большая часть работы выполняется непосредственно лазерным лучом.
Мощный источник быстро плавит металл, а поток воздуха удаляет расплав из зоны реза.
Поэтому на высоких мощностях скорость всё больше определяется сочетанием:
мощности лазера + плотности энергии + способности газа эффективно удалить расплав.
Именно поэтому увеличение мощности настолько хорошо работает на углеродистой стали средних толщин.
Воздух или азот
Если рассматривать исключительно экономику, наиболее очевидно сравнение воздуха с азотом.
Азот необходимо:
- приобрести или произвести;
- обеспечить его хранение;
- обеспечить необходимое давление;
- поддерживать высокий расход;
- контролировать наличие газа на производстве.
При использовании воздуха само сырьё находится вокруг нас.
Мы платим главным образом за его подготовку и сжатие.
Поэтому на предприятиях с высокой загрузкой станка расходы на вспомогательную среду могут уменьшаться на десятки процентов.
Но у азота есть принципиальное преимущество.
Он позволяет получать кромку практически без окисления.
В воздухе присутствует кислород, поэтому на поверхности реза возможно образование небольшого оксидного слоя или изменение цвета кромки.
Для большинства деталей это не является критичным.
Но если требуется:
- декоративная кромка;
- особое качество поверхности;
- отсутствие окисления;
- определённая технология сварки;
- специфические требования к порошковой окраске,
то решение необходимо принимать после тестовой резки.
Воздух или кислород
С кислородом ситуация сложнее.
Кислород обычно расходуется значительно меньше, чем азот, поэтому только по стоимости самого газа разница может быть не такой большой.
Кроме того, кислород позволяет эффективно обрабатывать толстую углеродистую сталь на сравнительно небольшой мощности.
Поэтому утверждение:
«воздух всегда дешевле кислорода»
будет технически неправильным.
При достаточной мощности лазерного источника на первое место выходит другой параметр — скорость обработки.
Если одну деталь на кислороде станок режет 8 минут, а на воздухе — 3 минуты, сравнивать только стоимость газа уже бессмысленно.
Необходимо считать:
сколько готовых деталей произведёт станок за смену и какова себестоимость каждой детали.
Почему компрессор для лазера — это не обычная цеховая пневмосеть
Это один из наиболее важных технических моментов.
Иногда заказчик рассуждает так:
«У нас на производстве уже есть компрессор. Просто подключим к нему лазер».
Мы не рекомендуем принимать такое решение без расчёта.
Для лазерной резки важны не только наличие воздуха и его номинальное давление.
Необходимо обеспечить:
- стабильный расход;
- рабочее давление при максимальной нагрузке;
- низкую точку росы;
- отсутствие масла;
- тонкую фильтрацию;
- достаточный объём ресивера;
- правильно рассчитанные трубопроводы;
- отсутствие значительного падения давления.
Особенно опасны:
влага и масло.
Если загрязнённый воздух попадает в режущую голову, это может привести к загрязнению защитного стекла, ухудшению оптики и нестабильной резке.
Поэтому систему подготовки воздуха для лазера мы рассматриваем как отдельный технологический комплекс:
компрессор → ресивер → осушитель → система фильтрации → магистраль → лазерный станок.
Экономить на этом узле не стоит.
Когда резка воздухом особенно выгодна
По нашему мнению, переход на сжатый воздух стоит рассматривать в первую очередь, если предприятие:
- работает преимущественно с черным металлом;
- имеет высокую загрузку лазерного станка;
- обрабатывает большое количество деталей;
- режет преимущественно тонкий и средний лист;
- использует лазер мощностью 3 кВт и выше;
- хочет увеличить количество деталей, выпускаемых за смену.
Чем выше годовая загрузка станка, тем быстрее окупается система подготовки воздуха.
Если лазер работает несколько часов в неделю, приобретение мощного специализированного компрессора может окупаться достаточно долго.
Если оборудование работает 16–24 часа в сутки, даже небольшая экономия на одном метре реза за год превращается в существенную сумму.
Когда мы не рекомендуем переходить полностью на воздух
Сжатый воздух — эффективная технология, но не универсальный газ для всех задач.
Азот может быть предпочтительнее, если заказчику требуется максимально чистая и практически неокисленная кромка.
Кислород остаётся актуальным на большой толщине, особенно когда мощности лазерного источника недостаточно для производительной высоконапорной резки.
При выборе газа мы учитываем:
- материал;
- толщину;
- качество металла;
- требуемую шероховатость;
- допустимый грат;
- требования к цвету кромки;
- последующую сварку;
- последующую окраску;
- требования конечного заказчика;
- загрузку оборудования;
- стоимость электроэнергии.
Поэтому правильный выбор газа всегда начинается не с рекламной таблицы, а с задачи конкретного производства.
Почему нельзя слепо использовать таблицу скоростей
Все скорости, приведённые в статье, следует воспринимать как технологические ориентиры, а не как гарантированный режим для любого станка.
На реальную скорость резки влияют:
- химический состав материала;
- качество проката;
- фактическая толщина;
- мощность и состояние лазерного источника;
- режущая голова;
- качество луча;
- положение фокуса;
- диаметр и состояние сопла;
- давление воздуха;
- реальный расход воздуха;
- чистота воздуха;
- состояние защитного стекла;
- алгоритмы ЧПУ;
- требования к качеству готовой детали.
Именно поэтому при подборе оборудования в СТАНКОМАТИК мы рекомендуем использовать таблицы для предварительного расчёта, а окончательные параметры подтверждать тестовой резкой деталей заказчика.
Лучший образец для испытания — не простой квадрат из листа.
Лучше предоставить реальную деталь с:
- наружным контуром;
- отверстиями малого диаметра;
- углами;
- тонкими перемычками;
- различными радиусами.
Тогда можно объективно оценить не только максимальную скорость, но и реальную производительность станка.
Как правильно сравнивать воздух, кислород и азот
Для серьёзного производственного расчёта мы предлагаем сравнивать режимы на одинаковой детали.
Для каждого варианта необходимо зафиксировать:
- материал;
- толщину;
- мощность лазера;
- используемый газ;
- рабочее давление;
- скорость резки;
- время пробивки;
- длину траектории;
- общее время изготовления;
- качество кромки;
- необходимость последующей обработки;
- расходы на газ или электроэнергию компрессора.
После этого рассчитываются три показателя:
стоимость часа;
стоимость одного метра реза;
стоимость готовой детали.
Именно последний показатель для нас является главным.
Самый дешёвый газ необязательно обеспечивает самую дешёвую деталь.
Почему более мощный лазер может производить более дешёвую деталь
Ещё одна распространённая ошибка — оценивать оборудование только по энергопотреблению.
Например:
12 кВт потребляет больше электроэнергии, чем 6 кВт. Значит, производство на 12 кВт дороже.
На практике всё может быть наоборот.
Возьмём нержавеющую сталь толщиной 6 мм.
Ориентировочно:
3 кВт — 2–3 м/мин;
6 кВт — 4,3–5 м/мин;
12 кВт — 13–15 м/мин.
То есть 12-кВт станок способен обработать такую деталь в несколько раз быстрее.
Следовательно, его более высокое энергопотребление необходимо распределить на значительно большее количество произведённой продукции.
Дополнительно сокращаются:
- машинное время;
- стоимость оператора на одну деталь;
- занятость оборудования;
- доля аренды и других постоянных расходов в себестоимости детали.
Поэтому вопрос при выборе мощности должен звучать не:
«Какой станок потребляет меньше электричества?»
а:
«На какой мощности моя деталь будет стоить дешевле?»
Для серийного производства это принципиально разные подходы.
Пример экономического расчёта
Рассмотрим условное производство, где необходимо выполнить 10 000 метров реза в месяц.
Вариант 1 — скорость 3 м/мин
Теоретическое время непосредственно резки:
10 000 / 3 = 3333 минуты, или примерно 55,6 часа.
Вариант 2 — скорость 10 м/мин
10 000 / 10 = 1000 минут, или примерно 16,7 часа.
Разница составляет почти:
39 машинных часов в месяц.
Даже без стоимости газа это существенно.
За эти дополнительные 39 часов оборудование может выполнять следующий заказ.
Именно поэтому мы рекомендуем учитывать не только прямую экономию, но и стоимость машинного времени.
Для загруженного предприятия свободный час лазерного станка имеет вполне конкретную стоимость.
Основные преимущества резки воздухом
Подводя промежуточный итог, можно выделить несколько основных преимуществ.
Снижение расходов на режущий газ
Нет необходимости постоянно приобретать большие объёмы азота.
Высокая производительность
На углеродистой стали средней толщины при достаточной мощности скорость воздушной резки может значительно превосходить кислородный режим.
Снижение себестоимости детали
Экономия складывается одновременно из стоимости газа и уменьшения машинного времени.
Меньшая зависимость от логистики газов
Производство меньше зависит от поставок баллонов или криогенного азота.
Возможность эффективнее использовать высокую мощность лазера
На станках 12–40 кВт воздух позволяет реализовать одно из главных преимуществ высокой мощности — высокую скорость на распространённых толщинах.
Какой вариант мы рекомендуем
Мы не считаем правильным выбирать один газ и использовать его абсолютно для всех деталей.
Современный лазерный станок должен иметь возможность гибко работать с несколькими технологиями.
В большинстве случаев мы рекомендуем рассматривать следующий принцип:
Если качество детали позволяет — сначала проверяем возможность производительной резки воздухом.
Если воздушный режим не обеспечивает необходимого качества:
переходим на азот или кислород в зависимости от материала и технологической задачи.
Такой подход позволяет минимизировать себестоимость производства, не ухудшая качество готовой продукции.
Вывод
Резка воздухом на лазерном станке — это не просто способ сэкономить на азоте.
На современных оптоволоконных станках это полноценная производственная технология, которая при правильном применении способна одновременно:
- снизить расходы на вспомогательный газ;
- значительно увеличить скорость обработки;
- уменьшить машинное время;
- повысить выпуск деталей за смену;
- снизить себестоимость готовой продукции.
Особенно хорошо преимущества воздуха раскрываются на станках мощностью 6, 12, 20, 30 и 40 кВт, когда энергии лазера достаточно для быстрого плавления материала и основная задача газа заключается в эффективном удалении расплава.
Но выбирать режим только по максимальной скорости неправильно.
В СТАНКОМАТИК мы рассматриваем задачу комплексно:
материал → толщина → геометрия детали → объём производства → мощность лазера → газ → скорость → качество кромки → себестоимость детали.
И только после этого можно объективно определить, какой вариант действительно выгоднее.
Если предприятие выбирает между различными мощностями лазера, мы рекомендуем проводить расчёт на реальной номенклатуре деталей. В некоторых случаях более дорогой станок высокой мощности благодаря воздушной резке и высокой производительности способен дать значительно меньшую себестоимость продукции.
Именно поэтому при выборе лазерного станка стоит сравнивать не только его цену и установленную мощность.
Сравнивать нужно стоимость готовой детали.