

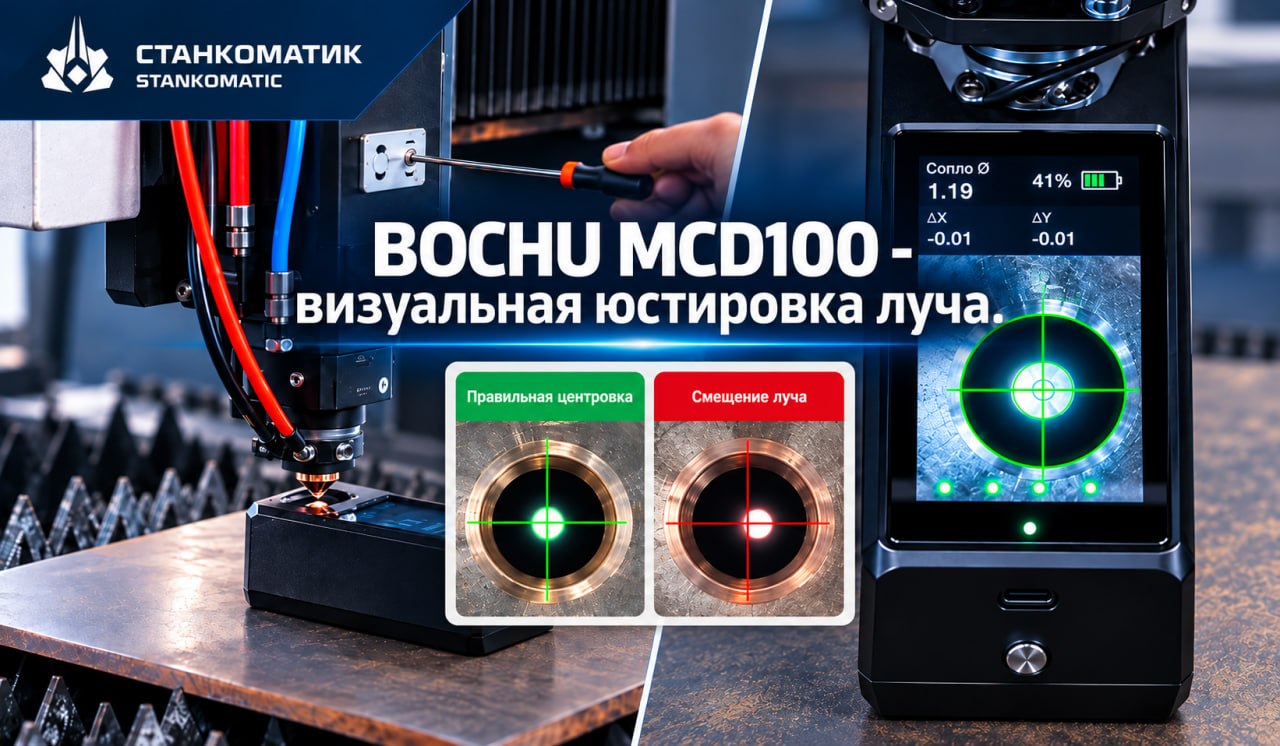
Правильная юстировка лазерного луча- одна из базовых настроек перед лазерной резкой. Центр отверстия сопла должен совпадать с оптической осью режущей головы. Если появляется смещение, процесс работы станка может становиться не стабильным и ухудшить качество резки.
Обычно центровку проверяют вручную - например, при помощи скотча и контрольного импульса. Скотч клеят на сопло снизу, в программном обеспечение выставляют минимальную мощность и производят тестовый «выстрел», оператор смотрит на положение отметки выстрела относительно окружности отпечатка сопла и в случае необходимости делает корректировки и повторяет проверку.
Что такое MCD100
MCD100 - переносное устройство для контроля центровки лазерного луча. Внутри используются высокоточный датчик изображения, оптическая система и алгоритм распознавания. Прибор выполняет несколько функций одновременно:
- распознаёт внутренний диаметр сопла;
- определяет его центр;
- определяет положение красного указательного луча;
- рассчитывает смещение по осям X и Y;
- показывает изображение и результат измерения в реальном времени.
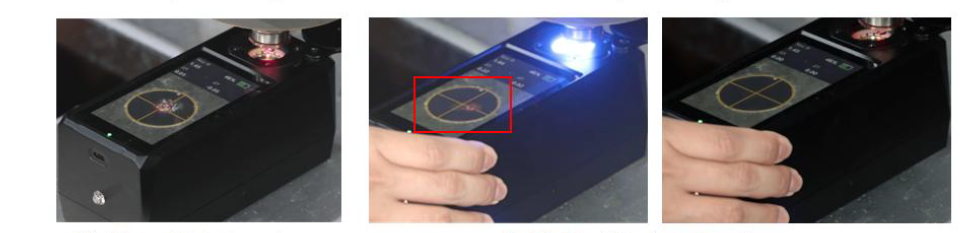
Как выполняется центровка с MCD100
Процесс несколько отличается от традиционной проверки по ленте. Сначала важно уточнить: во время измерения рабочий лазерный луч выключен. Используется красный указательный луч режущей головы.
Оператор выполняет следующие действия:
- Устанавливает необходимое сопло.
- Выключает рабочий лазер и включает красный указательный луч.
- Выполняет калибровку ёмкостного датчика высоты.
- Устанавливает MCD100 под режущей головой и включает прибор.
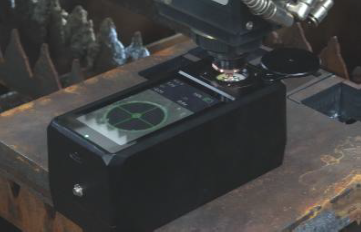
5. Совмещает красный луч с меткой на крышке окна распознавания.
6. Открывает защитную крышку.
7. Использует команду Follow, после чего режущая голова опускается на расстояние 1 мм от окна прибора.
8. MCD100 автоматически определяет сопло и положение красного луча.
9. Оператор вручную регулирует X–Y винты режущей головы.
10. Когда центровка выполнена, индикация сопла и положения красного луча становится зелёной.
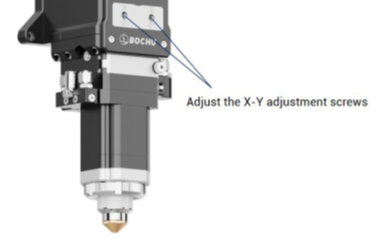
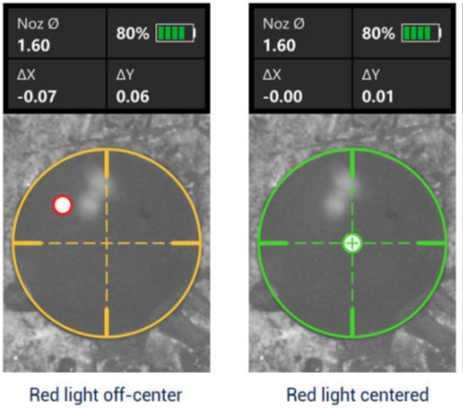
Важно, что прибор не регулирует режущую голову самостоятельно. Он показывает оператору величину и направление смещения, а регулировка выполняется вручную.
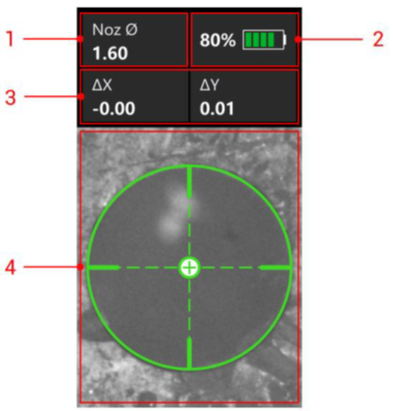
Что оператор видит на экране
Интерфейс сделан достаточно просто.
1. Диаметр сопла
2. Уровень заряда батареи
3. Смещения по осям
4. Картинка положения луча
Если сопло распознано, но центровка ещё не выполнена, контур сопла отображается жёлтым, а положение красного луча — красным. После совмещения оба элемента отображаются зелёным.
Кроме изображения, оператор видит числовое отклонение:
ΔX — смещение по оси X;
ΔY — смещение по оси Y.
Поэтому направление регулировки не приходится определять только визуально.
Что нужно сделать при первом использовании
Есть важный момент, который стоит учитывать при вводе устройства в работу. При первом использовании MCD100 необходимо выполнить коррекцию фокуса красного указательного луча. В дальнейшем перед каждой обычной проверкой повторять эту процедуру не требуется. Во время первоначальной настройки оператор изменяет фокус и слегка перемещает прибор из стороны в сторону.
Если изображение красного луча исчезает без смещения относительно сопла, найдено положение нулевого фокуса. Если при перемещении прибора точка сначала смещается, а затем исчезает, фокус установлен неправильно.
Это важное отличие от формулировки «поставил прибор и сразу начал работать»: перед первой эксплуатацией его необходимо правильно настроить.
Насколько MCD100 ускоряет работу
Здесь лучше разделять технические характеристики прибора и результаты конкретного производства.
На официальном сайте BOCHU опубликован пример клиента Yibao Laser, после перехода с метода по ленте на MCD100 оператор сообщил о сокращении времени стандартной центровки с примерно 1–2 минут до менее одной минуты. Производитель оценивает рост эффективности примерно в два раза. Это не означает, что на любом производстве время обязательно сократится ровно в два раза. Результат зависит от опыта персонала и организации работы.
Практическое преимущество устройства заключается прежде всего в другом: оператор получает непрерывную визуальную и числовую обратную связь и сразу видит, куда необходимо смещать центр. Это особенно удобно для новых операторов, которым ещё сложно быстро определять смещение традиционным способом.
Технические характеристики MCD100
|
Параметр |
Значение |
|
Разрешение изображения |
1920 × 1200 |
|
Рабочая высота при измерении |
1 мм |
|
Повторяемость |
≤ 0,02 мм |
|
Абсолютная точность |
≤ 0,05 мм |
|
Экран |
4,5″ |
|
Масса |
около 1 кг |
|
Степень защиты |
IP64 |
Важно правильно трактовать цифры. ≤0,02 мм — это заявленная повторяемость измерения, а не абсолютная точность прибора. Абсолютная точность по технической документации составляет ≤0,05 мм.
Что MCD100 делает, а что нет
Чтобы правильно понимать назначение прибора, стоит разделить его функции.
MCD100 делает: определяет центр сопла, фиксирует положение красного указательного луча, рассчитывает отклонение по X и Y и показывает результат оператору.
MCD100 не делает: не включает рабочий лазер во время проверки, не перемещает регулировочные винты самостоятельно и не выполняет автоматическую механическую центровку режущей головы.
Оператор по-прежнему регулирует положение вручную — просто теперь делает это по измеряемому и наглядному результату.
Итог
MCD100 не меняет принцип настройки режущей головы. Он меняет способ контроля. Вместо последовательности «контрольный выстрел- проверка отметки - регулировка - новая проверка» оператор получает изображение, числовое смещение по X и Y и визуальную индикацию результата. Это делает центровку более понятной и повторяемой и снижает зависимость операции от навыков конкретного сотрудника.