Акции
Бренды
Услуги
  • Привезем любой станок из Китая
  • Промышленные туры в Китай
  • Финансовые программы
  • Пуско-наладочные работы
  • Инжиниринг и аудит
  • Ремонт промышленного оборудования
Компания
  • О компании
  • Новости
  • Отзывы
  • Карьера
  • Сертификаты
Блог
Информация
  • Реквизиты
  • Проекты
    • Листообработка
      • Листогибочный пресс с ЧПУ LEMASH PROBEND 3200×175
    • Обработка труб и профилей
    • Станки лазерной резки металла
      • Волоконный лазерный станок LEMASH LM3015NE 3000W
      • Комплекс лазерной резки LEMASH LM3015H 6000W
      • Комплекс лазерной резки LEMASH LM6016T 3000W
      • Лазерный труборезный станок LONGXIN D12
      • Оптоволоконный лазерный станок LEMASH LM6015A 3000W
      • Станок для раскроя труб и профиля LEMASH LM25012GH 40000W
      • Станок лазерной резки с труборезным модулем LEMASH LM3015M
      • Станок ручной лазерной сварки и чистки металла LEMASH ULTRA-S 1500W Raycus
  • Статьи
Галерея
Контакты
    +7 (985) 219-66-69
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    СТАНКОМАТИК
    Эксперт в области металлообработки
    Самый быстрый труборез
    Лазерный труборез
    Самый быстрый труборез
    STANKOMATIC
    LONGXIN Laser
    HUNSONE
    China X robot Group
    QIAOSEN PRESSES
    • Станки лазерной резки металла
      Станки лазерной резки металла
      • Станки лазерной резки листового металла
      • Комбинированные станки лазерной резки
      • Станки лазерной резки труб и профилей      
        • Универсальные станки для резки труб и профилей
        • Высокоскоростные станки для серийного производства
        • Станки для резки труб и профилей большого сечения
        • Специализированные станки и автоматические линии
      • Линии лазерной резки из рулона
      • Станки для лазерной резки балки
      • Ручная лазерная сварка и чистка
    • Листообрабатывающие станки
      Листообрабатывающие станки
      • Автоматические панелегибы
      • Листогибочные прессы      
        • Гидравлические листогибочные прессы с ЧПУ
        • Серво-гидравлические листогибы
        • Серво-электрические листогибы
      • Вальцовочные станки
      • Гильотины по металлу
      • Зачистные станки для листового металла
      • Станки для гидроабразивной резки
    • Линии порошковой окраски
      Линии порошковой окраски
    • Оборудование для металлоконструкций
      Оборудование для металлоконструкций
      • Роботы для сварки металлоконструкций
      • Сверлильные и пробивные станки
      • Станки для обработки балки
      • Станки для обработки уголка
      • Торцефрезерные станки
    • Обработка труб и профилей
      Обработка труб и профилей
      • Трубогибы      
        • Полуавтоматические трубогибы
        • Автоматические трубогибы с ЧПУ
        • Специализированные трубогибы
      • Обработка концов труб
      • Профилегибочные станки
      • Ленточнопильные станки
    • Обработка рулонного металла
      Обработка рулонного металла
      • Линии продольно-поперечной резки
      • Линия по производству труб и профилей
    • Вспомогательное оборудование
      Вспомогательное оборудование
      • Чиллеры
      • Газификаторы
      • Источники лазерного излучения
      • Компрессоры
      • Программы и модули
      • Стабилизаторы напряжения
    0 Сравнение
    0 Избранное
    АКЦИИ Станки лазерной резки Листообрабатывающие станки Оборудование для металлоконструкций Обработка труб и профилей Линии порошковой окраски
    СТАНКОМАТИК
    0 Сравнение
    0 Избранное
    СТАНКОМАТИК
    Телефоны
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    0
    0
      • Главный офис . Москва
    • 0 Сравнение
    • 0 Избранное
    • Бренды
    • Акции
    • Услуги
      • Услуги
      • Привезем любой станок из Китая
      • Промышленные туры в Китай
      • Финансовые программы
      • Пуско-наладочные работы
      • Инжиниринг и аудит
      • Ремонт промышленного оборудования
    • Компания
      • Компания
      • О компании
      • Новости
      • Отзывы
      • Карьера
      • Сертификаты
    • Блог
    • Информация
      • Информация
      • Реквизиты
      • Проекты
        • Проекты
        • Листообработка
          • Листообработка
          • Листогибочный пресс с ЧПУ LEMASH PROBEND 3200×175
        • Обработка труб и профилей
        • Станки лазерной резки металла
          • Станки лазерной резки металла
          • Волоконный лазерный станок LEMASH LM3015NE 3000W
          • Комплекс лазерной резки LEMASH LM3015H 6000W
          • Комплекс лазерной резки LEMASH LM6016T 3000W
          • Лазерный труборезный станок LONGXIN D12
          • Оптоволоконный лазерный станок LEMASH LM6015A 3000W
          • Станок для раскроя труб и профиля LEMASH LM25012GH 40000W
          • Станок лазерной резки с труборезным модулем LEMASH LM3015M
          • Станок ручной лазерной сварки и чистки металла LEMASH ULTRA-S 1500W Raycus
      • Статьи
    • Контакты
    +7 (985) 219-66-69
    • Телефоны
    • +7 (985) 219-66-69
    • +7 (495) 120-17-15
    • office@stankomatic.ru
    • Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    • Пн. – Пт.: с 9:00 до 18:00
    Главная
    Блог
    Технологии
    3 или 4 патрона на лазерном труборезе: что лучше?

    3 или 4 патрона на лазерном труборезе: что лучше?

    3 или 4 патрона на лазерном труборезе: что лучше?
    Технологии

    Количество патронов — лишь один из 10 параметров выбора лазерного трубореза.

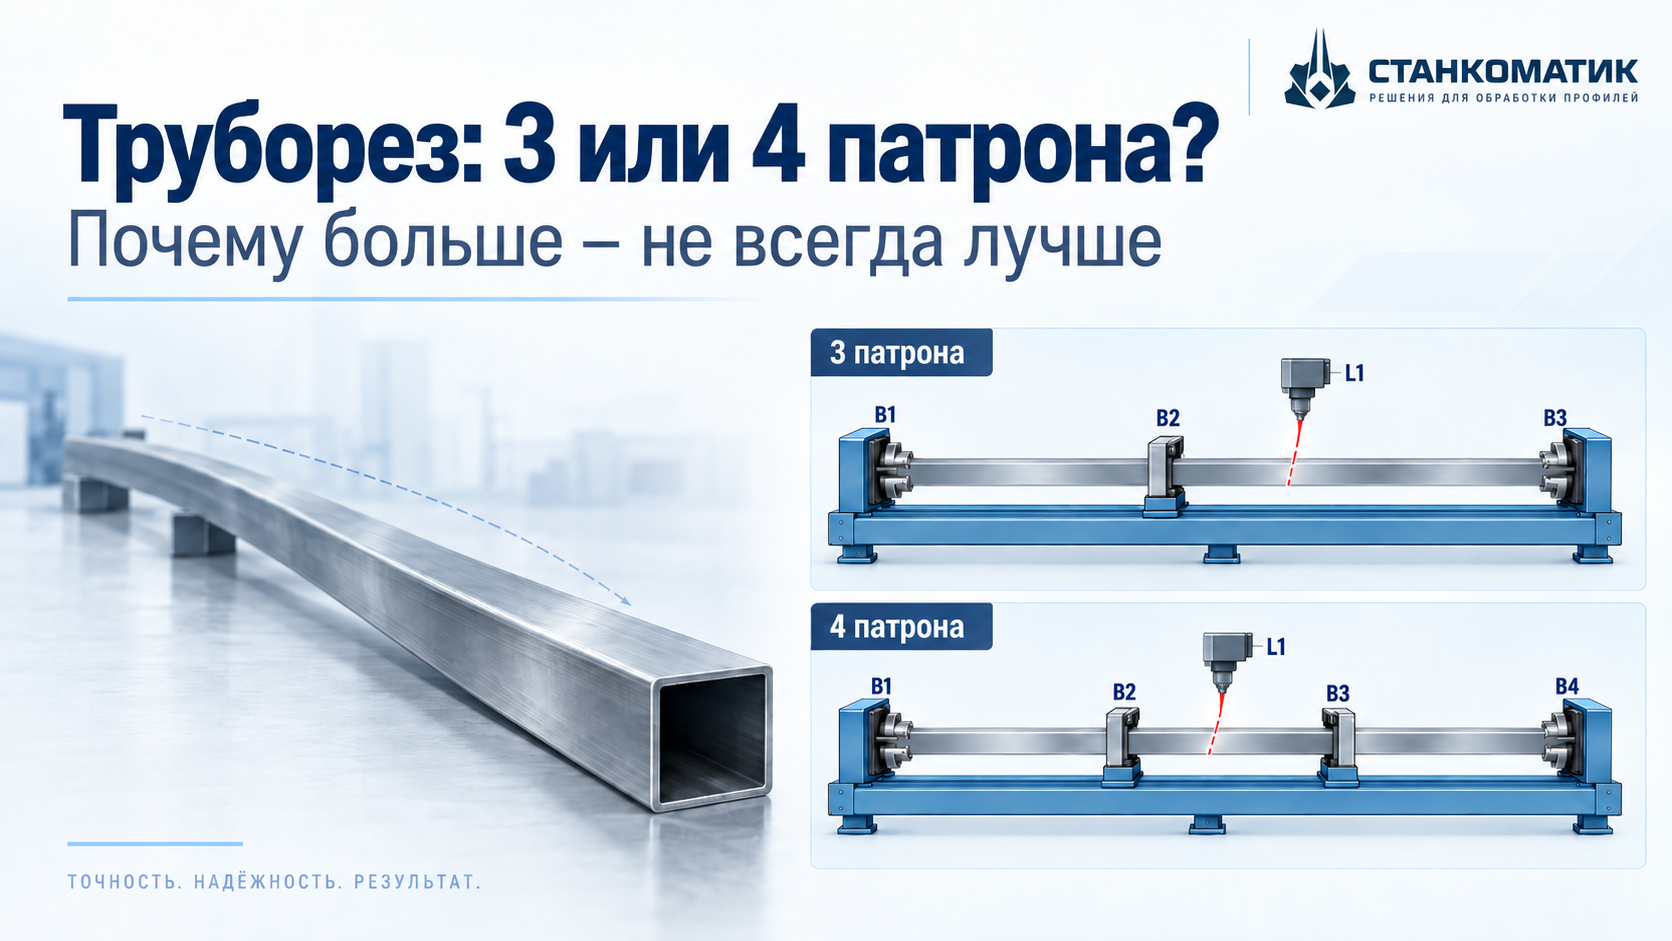
    На больших лазерных труборезах легко попасть в ловушку простой логики: если патронов больше (четыре), станок должен держать профиль лучше и резать точнее. В реальном производстве это работает далеко не всегда, и не так как описывают большинство.

    При выборе оборудования для трубы, балки, швеллера или уголка важен не только максимальный диаметр и количество патронов. Нужно смотреть на физический принцип работы всех узлов и механизмов. Важно где находится зона резки, как фиксируется и поддерживается длинная заготовка и что происходит, если профиль на 6–12 метрах имеет кривизну или скручивание и мн.др.

    Поэтому вопрос «какой труборез лучше — 3 или 4 патрона?» нельзя решать подсчётом зажимов, и диаметром отверстия. Труборез для металлоконструкций нужно выбирать исходя из геометрии реального проката и кинематики самого станка, и того результата – который вы хотите получить.

    Ошибка №1: выбирать станок только по максимальному сечению

    Типичная заявка выглядит так: «Нужно резать профиль до 300 или 500 мм, длина — 12 метров». Дальше сравнивают мощность источника, максимальное сечение, длину загрузки и количество патронов.

    Но длинномерный профиль — не идеальная геометрическая модель из CAD.
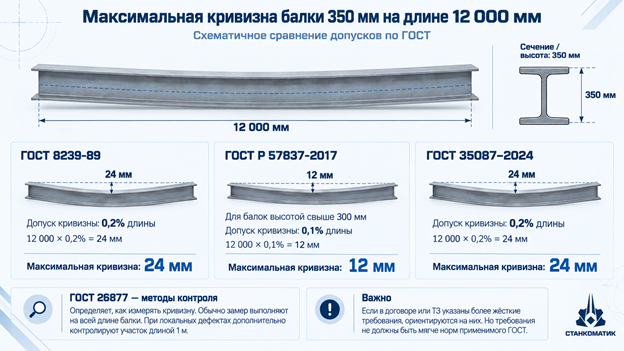
    На производстве встречаются местная кривизна, общее отклонение от прямолинейности, скручивание, а также деформации, появившиеся при хранении и транспортировке. Причём определённые геометрические отклонения допускаются даже нормативами на прокат. Например, ГОСТ 8639-82 для квадратных стальных труб предусматривает кривизну не более 2 мм на 1 м длины.

    Для лазерного станка это принципиально. Чем длиннее заготовка, тем заметнее фактическое положение её поверхности может отличаться от расчётного относительно оси вращения и режущей головы.

    И вот здесь количество патронов перестаёт быть главным параметром.

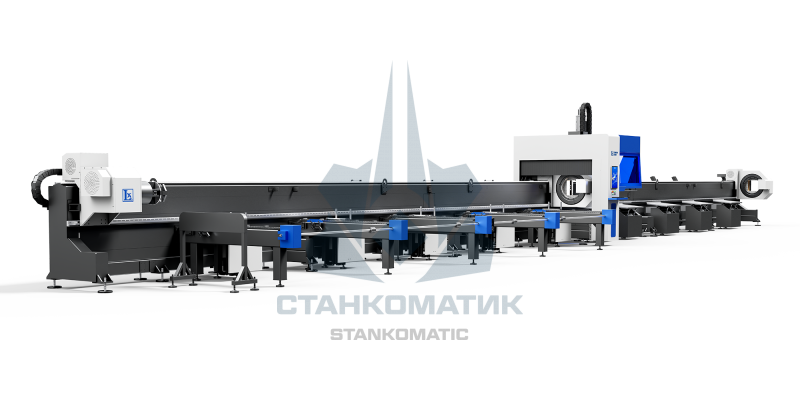
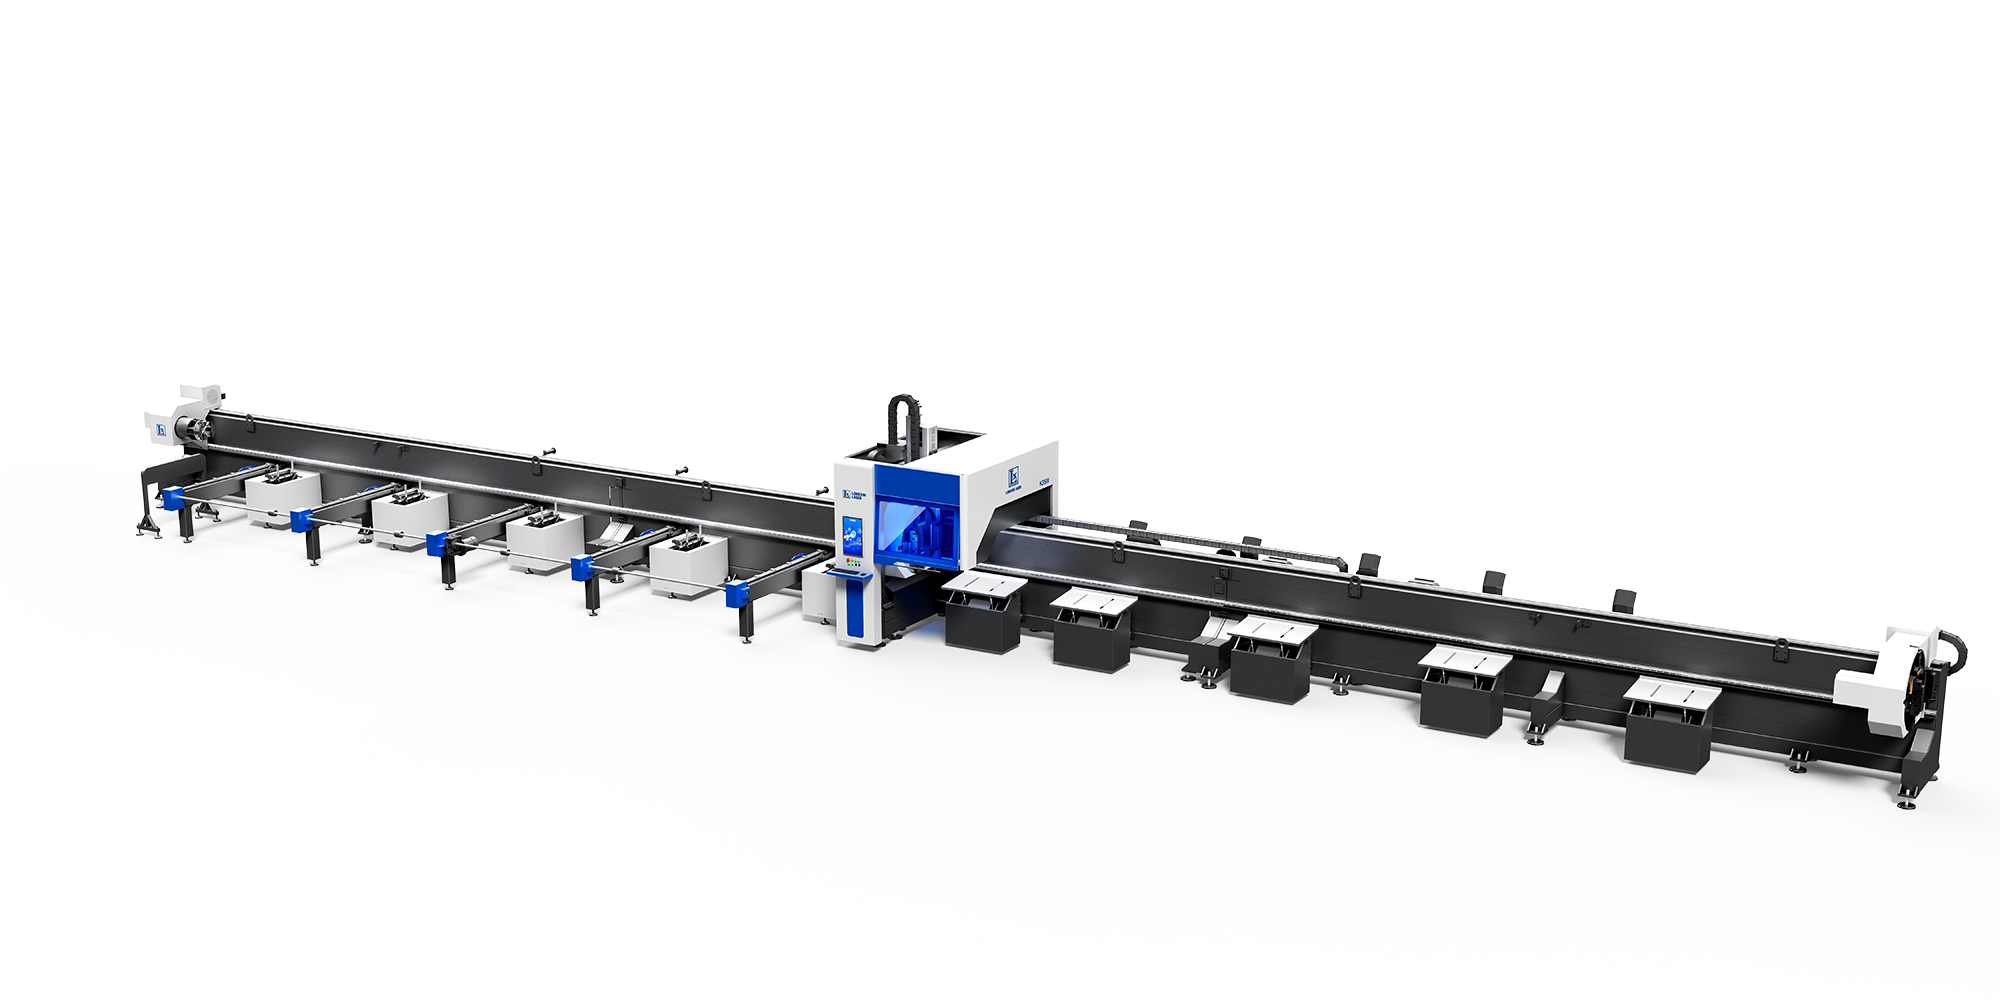
    Что даёт 4-х патронный труборез

    Четыре патрона — не «лишний зажим ради маркетинга». У такой архитектуры есть вполне конкретные производственные задачи.

    Один из сильных сценариев — работа по принципу 2+2, когда две пары патронов участвуют в работе независимо друг от друга.

    При стабильной геометрии проката такая схема может дать преимущество по производительности: в момент, когда 2 выходных патрона работают на выгрузке, то первые 2 уже могут работать на загрузку новой заготовки. Это может быть особенно актуально, когда у вас сочетаются все факторы:

    1. Хорошая геометрия трубы/профиля

    2. Высокая серийность однотипных деталей (более 150-200шт/смену)

    3. Средняя готовая деталь на выходе 6-12м.

    Сам класс четырёхпатронных труборезов в большинстве случаев воспринимается неправильно. Но существуют задачи, когда 4-х патронный труборез более рационален.
    Поэтому 4-х патронный труборез стоит рассматривать, если предприятие:

    • работает с большими сечениями, которые при вращении не прогибаются и не деформируются;
    • работает крупными сериями;
    • получает достаточно повторяемый по геометрии прокат;
    • получает длинные изделия на выходе;
    • заранее понимает схему загрузки и выгрузки;

    Но есть важная оговорка: четыре патрона – не означает 4 точки зажима! Они всегда работают 2+2, т.е. деталь всегда держится исключительно в 2-х патронах, либо слева, либо справа.

    Поэтому сравнивать необходимо не абстрактные «3 против 4», а механику конкретного трубореза.

    Почему 3 патрона могут оказаться рациональнее

    У трёхпатронной схемы есть другое преимущество: при правильной конструкции она даёт больше свободы при работе с длинным профилем нестабильной геометрии.

    Ключевое здесь — не само число «3», а грамотное исполнение механики и настроенных процессов, а именно ход среднего патрона.

    3х патронный труборез с ограниченным перемещением центрального патрона и станок с его полным перемещением — технологически разные машины.
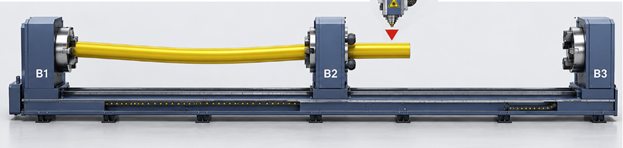
    Во втором случае центральный патрон можно перемещать вдоль рабочей зоны и использовать как дополнительную точку стабилизации (люнет) там, где она необходима по ходу обработки. В сочетании с передним и задним патронами появляется возможность менять схему удержания длинномерной заготовки в зависимости от её положения.
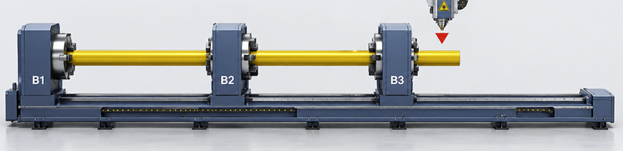
    Именно здесь три патрона перестают быть «упрощённой версией четырёх» и становятся самостоятельной технологической концепцией.

    Для ЗМК это особенно интересно, когда в одной смене приходится обрабатывать квадратную трубу, прямоугольный профиль, швеллер, уголок или балку, а фактическая геометрия проката отличается от партии к партии.

    В такой ситуации способность лазерного трубореза работать с реальной заготовкой может оказаться важнее максимального такта, полученного на одной повторяемой номенклатуре с хорошей геометрией.

    Так какой вариант выбирать?

    Граница достаточно понятна.

    Четыре патрона на первый взгляд логичнее

    Но только когда геометрия входного проката стабильна, серийность высокая, номенклатура повторяемая, обрабатываются длинные и тяжёлые детали, а экономический эффект формируется в первую очередь за счёт максимальной загрузки и сокращения цикла.

    Три патрона с большим ходом среднего патрона логичнее

    В производственных реалиях, когда геометрия проката меняется, предприятие работает с длинномерным строительным профилем, требуется гибкость по номенклатуре и особенно важна стабильная обработка фактической, а не «паспортно идеальной» заготовки.

    Но этот вывод нельзя автоматически переносить на любой 3х патронный труборез.

    Если центральный патрон имеет небольшой диапазон перемещения, поддержки не синхронизированы с заготовкой или программное обеспечение не умеет корректно обрабатывать нужный тип профиля, преимущество трёхпатронной схемы может исчезнуть.

    Чек-лист технолога перед покупкой

    1. Измерьте собственный прокат.
    Проверьте прямолинейность и скручивание нескольких партий, желательно от разных поставщиков. Каталог станка не покажет, с какой геометрией реально работает ваше производство.

    2. Зафиксируйте весь диапазон номенклатуры.
    Нужны не только максимальное сечение и длина, но и минимальный профиль, масса погонного метра, длина заготовки и максимальная длина готовой детали.

    3. Посмотрите полный цикл движения патронов.
    Не только красивый фрагмент резки. Как происходит загрузка? Где находятся патроны при обработке середины заготовки? Что происходит с последней деталью?

    4. Уточните ход каждого патрона.
    Особенно среднего на трёхпатронной машине. Формулировки «три патрона» недостаточно — важна их реальная кинематика.

    5. Спросите, что станок делает с кривым профилем.
    Как выполняется базирование? Какие узлы компенсируют изменение положения заготовки? Что происходит с точностью при вращении?

    6. Разберите работу сервоподдержек.
    Где они находятся при загрузке, вращении, резке и выгрузке? Как меняют высоту и положение относительно профиля?

    7. Проводите тест на своей заготовке.
    Не на короткой демонстрационной трубе производителя, а на типовом профиле длиной желательно 9-12 метров из вашей партии.

    8. Открытые профили проверяйте отдельно.
    Если нужен станок для резки балки, швеллера, уголка, не ограничивайтесь тестом на круглой или квадратной трубе. Поведение открытого профиля при вращении и зажиме отличается.

    9. Поворотную голову тоже проверяйте на изделии.
    Если рассматривается труборез для профиля с поворотной головой, оценивайте не только наличие функции наклона, но и диапазон углов, схему крепления лазерной головки, и т.д.

    10. Для формата «лазерный труборез 12+12» изучите обе стороны станка.
    Недостаточно загрузить двенадцатиметровую заготовку. Нужно понимать, как поддерживается и куда выгружается не только длинная, но и короткая готовая деталь.

    11. Только после этого считайте экономику.
    Она зависит от загрузки, стоимости станко-часа, времени переналадки, процента брака, расхода металла, труда оператора, обслуживания и стоимости простоев.


    Вывод: считать нужно не патроны, а просчитывать техническое задание и технологическое решение

    Если прокат стабилен по геометрии, серия большая, а задача — максимально ускорить обработку длинных тяжёлых деталей закрытого профиля, четыре патрона могут дать реальное преимущество.

    Если производство работает с разнообразным строительным профилем, фактическая геометрия заготовок меняется, а точность требуется удерживать на длинном изделии, трёхпатронная схема с полноходовым центральным патроном часто оказывается более гибким решением.

    Главная ошибка — покупать 4-х патронный труборез только потому, что «четыре больше трёх».

    И обратная ошибка — считать любой трёхпатронный станок одинаково подходящим для производства металлоконструкций.

    Правильный вопрос перед покупкой звучит иначе:

    как конкретный лазерный труборез удерживает именно ваш профиль по всей длине и что он делает, когда реальная заготовка отличается от идеальной модели?
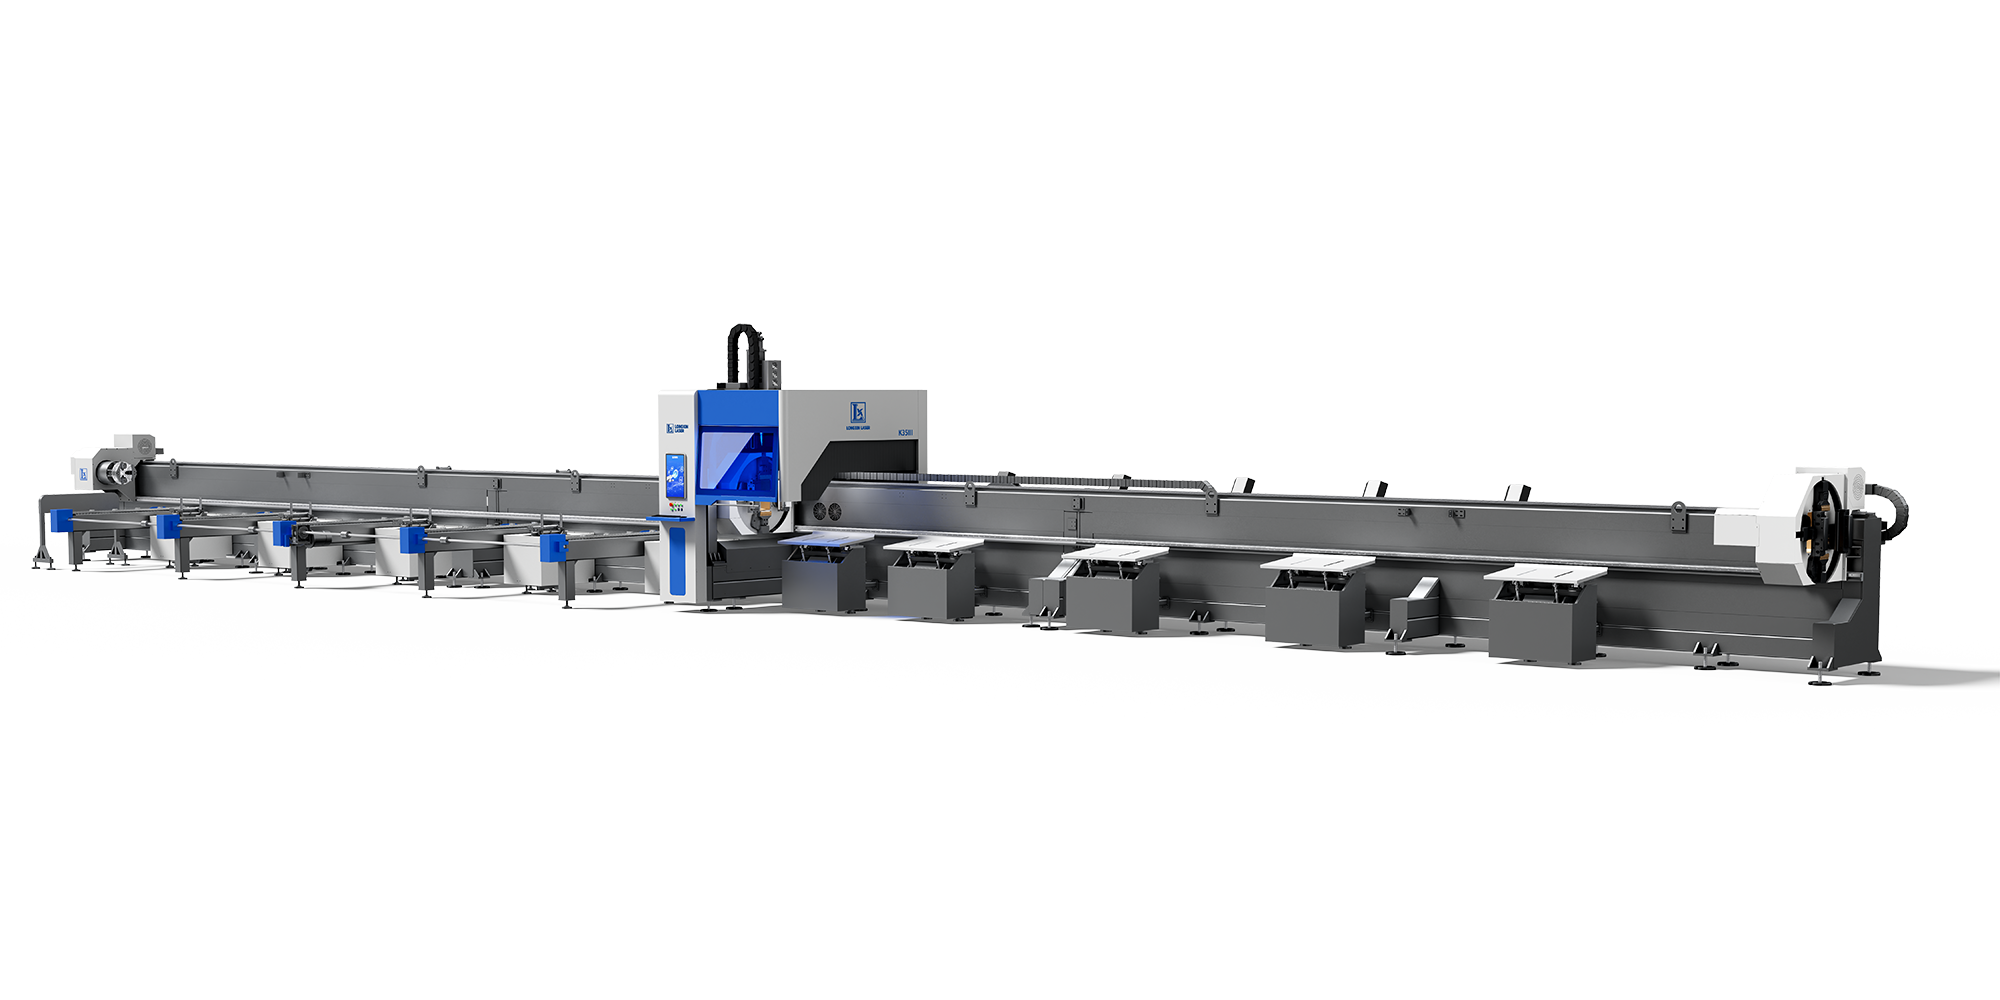
    Если выбираете труборез под профиль длиной 6–12 метров, полезно начинать не с каталога оборудования, а с нескольких реальных заготовок со своего склада. 

    Специалисты СТАНКОМАТИК могут разобрать номенклатуру, геометрию проката и предполагаемый цикл обработки и уже после этого определить, какая схема — трёх- или четырёхпатронная — рациональнее именно для вашего производства.

    Товары

    ТОП 10
    Рекомендуем
    Акция
    Лазерный труборез с тремя патронами LONGXIN K35-III Лазерный труборез с тремя патронами LONGXIN K35-III Лазерный труборез с тремя патронами LONGXIN K35-III
    Лазерный труборез с тремя патронами LONGXIN K35-III
    от 17 798 921 ₽
    Назначение
    :
    для металлоконструкций
    Макс сечение обработки диаметр, мм
    :
    до 350
    Количество зажимных патронов, шт
    :
    3
    Поворотная лазерная голова
    :
    Да
    Максимальный вес одной трубы, кг
    :
    1500
    Подробнее
     
    Лазерный станок для резки труб и профиля с тремя патронами LONGXIN K52-III Лазерный станок для резки труб и профиля с тремя патронами LONGXIN K52-III Лазерный станок для резки труб и профиля с тремя патронами LONGXIN K52-III
    Лазерный станок для резки труб и профиля с тремя патронами LONGXIN K52-III
    от 25 611 116 ₽
    Назначение
    :
    для металлоконструкций
    Макс сечение обработки диаметр, мм
    :
    до 500
    Количество зажимных патронов, шт
    :
    3
    Поворотная лазерная голова
    :
    Да
    Максимальный вес одной трубы, кг
    :
    2000
    Подробнее
     
    Установка лазерной резки крупногабаритных труб и профиля LONGXIN K52 Установка лазерной резки крупногабаритных труб и профиля LONGXIN K52 Установка лазерной резки крупногабаритных труб и профиля LONGXIN K52
    Установка лазерной резки крупногабаритных труб и профиля LONGXIN K52
    Цена по запросу
    Назначение
    :
    для металлоконструкций
    Макс сечение обработки диаметр, мм
    :
    до 500
    Количество зажимных патронов, шт
    :
    2
    Поворотная лазерная голова
    :
    Нет
    Максимальный вес одной трубы, кг
    :
    2000
    Подробнее
     
    Установка лазерной резки труб и профиля LONGXIN K28-3 Установка лазерной резки труб и профиля LONGXIN K28-3 Установка лазерной резки труб и профиля LONGXIN K28-3
    Установка лазерной резки труб и профиля LONGXIN K28-3
    от 16 188 159 ₽
    Назначение
    :
    универсальный
    Количество зажимных патронов, шт
    :
    3
    Поворотная лазерная голова
    :
    Да
    Подробнее
     
    Лазерный комплекс обработки двутавровой балки ST12012GH Лазерный комплекс обработки двутавровой балки ST12012GH Лазерный комплекс обработки двутавровой балки ST12012GH
    Лазерный комплекс обработки двутавровой балки ST12012GH
    Цена по запросу
    Подробнее
     

    Другие статьи

    Почему выгодно покупать LONGXIN в СТАНКОМАТИК
    Прочее
    Почему выгодно покупать LONGXIN в СТАНКОМАТИК
    Основные ошибки при выборе лазерного трубореза?
    Советы покупателям
    Основные ошибки при выборе лазерного трубореза?
    Как подобрать лазерный труборез?
    Советы покупателям
    Как подобрать лазерный труборез?
    Как выбрать станок лазерной резки?
    Советы покупателям
    Как выбрать станок лазерной резки?
    Назад к списку
    • Все публикации 31
      • Советы покупателям 12
      • Обзоры станков 7
      • Технологии 7
      • Субсидии и финансирование 1
      • Прочее 4
    Подпишитесь на рассылку наших новостей и акций
    Подписаться
    Подписаться
    на новости и акции
    Связаться с нами
    +7 (985) 219-66-69
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    office@stankomatic.ru
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Разделы сайта
    Каталог
    Акции
    Бренды
    Услуги
    Коллекции
    Компания
    О компании
    Новости
    Отзывы
    Карьера
    Сертификаты
    Информация
    Реквизиты
    Проекты
    Статьи
    Помощь
    Условия оплаты
    Условия доставки
    Гарантия на товар
    Вопрос-ответ
    © 2026 СТАНКОМАТИК
    Согласие на получение рассылки
    Пользовательское соглашение

    Вы принимаете условия политики конфиденциальности, пользовательского соглашения и соглашаетесь на обработку персональных данных каждый раз, когда оставляете свои данные в любой форме обратной связи на сайте stankomatic.ru Сайт носит исключительно информационный характер, вся представленная на сайте информация, в частности, касающаяся товаров, работ и услуг, носит исключительно информационный характер, не является исчерпывающей, не является заверением об обстоятельствах и не является публичной офертой, определяемой положениями статей 435, 437 Гражданского кодекса Российской Федерации. Указанные на Сайте цены носят исключительно информационный характер, могут отличаться от действительных цен в компании или соответствующих представительствах на момент ознакомления посетителем с ними на Сайте.

    Все ресурсы сайта stankomatic.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к stankomatic.ru.

    Главная Каталог 0 Избранные 0 Сравнение Акции Контакты Услуги Бренды Отзывы Компания Лицензии Реквизиты Блог Обзоры