

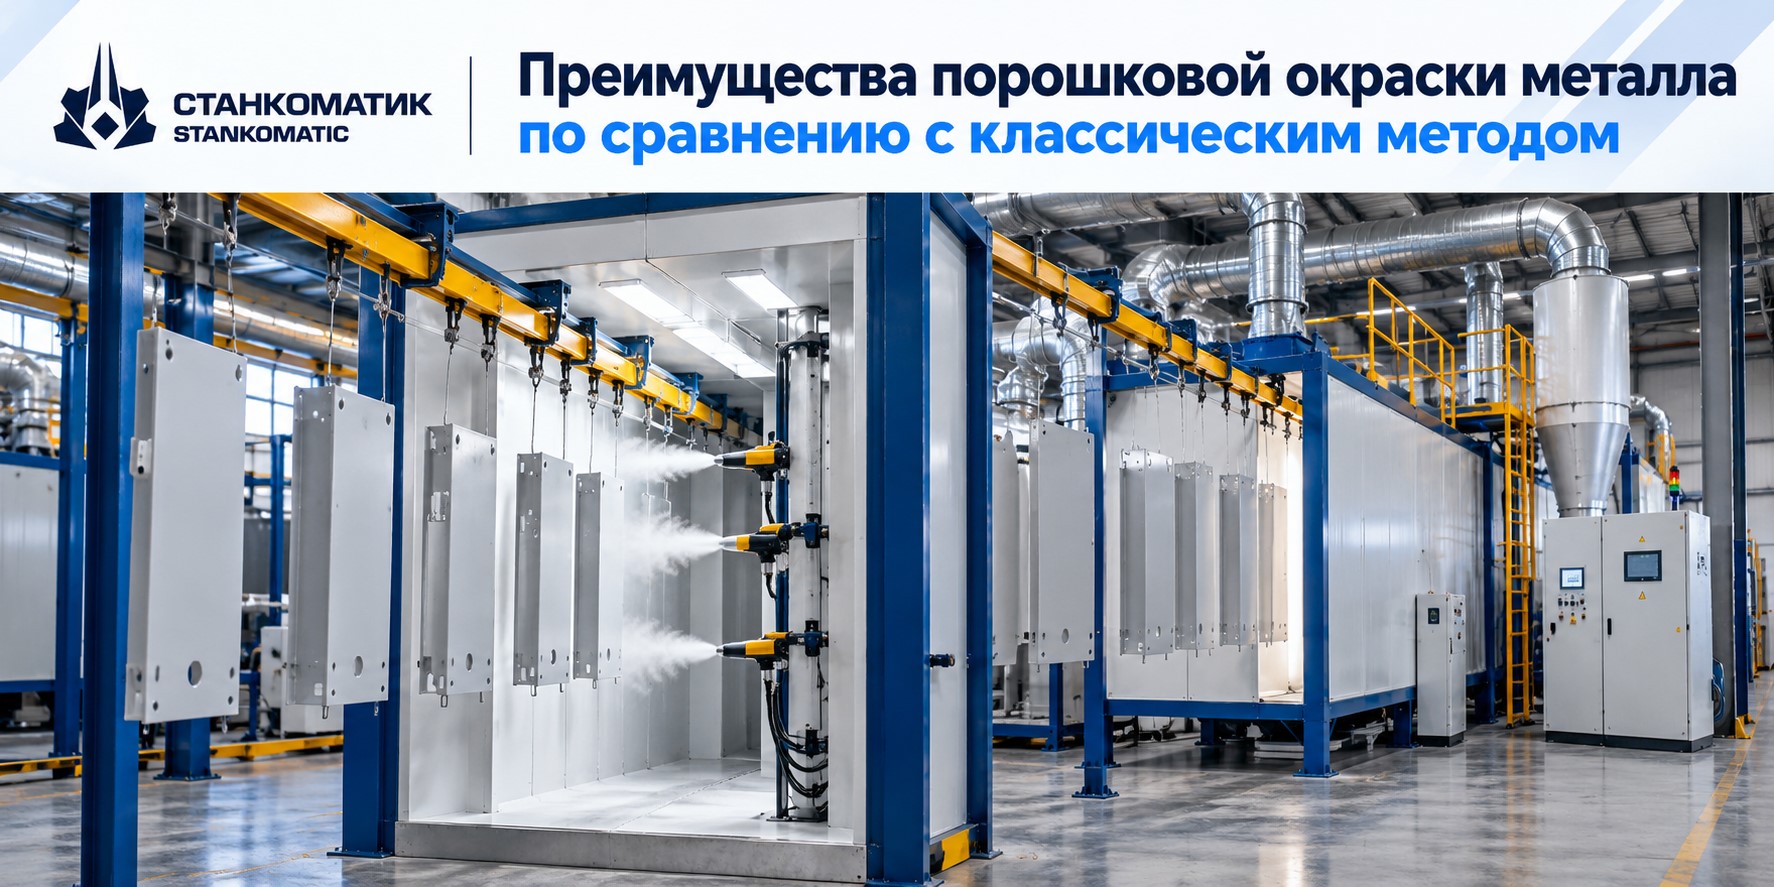
Проблема на участке окраски часто выглядит не как проблема самой краски. Детали изготовлены и зачищены, но перед отгрузкой начинают скапливаться у малярной зоны. Одни ещё сохнут, другие ждут второго слоя, третьи возвращают из-за подтёков или непрокраса.
Для единичных заказов это терпимо. Но в серии окраска превращается в узкое место: растёт незавершённое производство, оператору приходится больше контролировать нанесение, а срок выпуска зависит уже не от металлообработки, а от финишного покрытия.
Поэтому вопрос стоит ставить не «что лучше вообще», а какая технология порошковой окраски металла или классическая жидкая окраска лучше вписывается в производственный цикл.
Почему привычная окраска начинает ограничивать участок
При классическом способе на подготовленный металл наносят жидкий лакокрасочный материал, после чего покрытию нужно высохнуть или пройти принудительную сушку.
Сильная сторона метода — гибкость. Можно красить крупногабаритные конструкции, локально ремонтировать покрытие и работать там, где изделие невозможно поместить в печь.
Ограничения проявляются при росте серии. Качество сильнее зависит от руки маляра, вязкости материала и настройки распыления. На сложной геометрии легче получить разную толщину слоя, подтёки или зоны, требующие повторного прохода.
Если деталь после окраски нужно выдерживать перед упаковкой или сборкой, время сушки становится частью производственного цикла. Само нанесение может быть быстрым, но следующая операция всё равно ждёт.
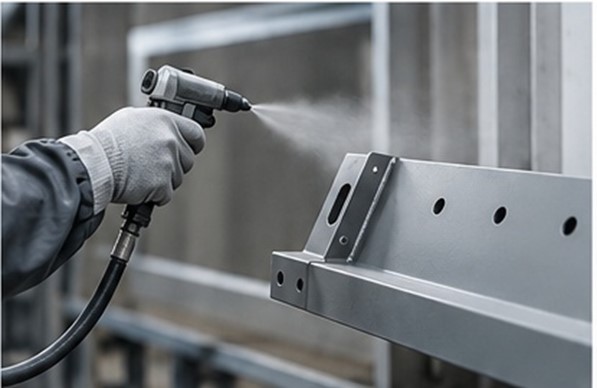
Как работает технология порошковой окраски металла
На подготовленную поверхность наносят сухой полимерный порошок. Частицы получают электрический заряд и притягиваются к заземлённой детали. Затем изделие помещают в печь полимеризации, где порошок расплавляется и формирует сплошной защитно-декоративный слой.
Главное производственное отличие — повторяемость. При стабильной подготовке, нанесении и режиме полимеризации результат легче удерживать одинаковым от детали к детали. Оператору меньше приходится вручную «ловить» толщину покрытия.
Где появляется реальный эффект
В серийном выпуске уменьшается зависимость качества от человеческого фактора. Это особенно заметно на одинаковых кронштейнах, корпусах, шкафах и рамах.
Если линия оснащена системой рекуперации, часть избыточного порошка можно возвращать в процесс. Поэтому методы правильнее сравнивать не по цене килограмма материала, а по расходу покрытия на готовую деталь и потерям при нанесении.
После корректной полимеризации получается прочный слой, устойчивый к механическим воздействиям. Это снижает риск повреждений при перемещении и уменьшает объём последующей подкраски.
Когда классический метод всё ещё выгоднее
Порошковая окраска подходит не для всех задач. Нужна печь полимеризации, поэтому габариты изделия ограничены оборудованием. Сам объект должен выдерживать нагрев, а подготовка поверхности остаётся обязательной.
Для единичных крупногабаритных конструкций, ремонта или окраски непосредственно на объекте жидкие ЛКМ часто рациональнее. Если нет постоянного потока однотипных деталей, полноценная порошковая линия может не окупиться.
На что смотреть при выборе технологии
Сравнивать стоит весь маршрут детали: подготовку, нанесение, сушку или полимеризацию, долю ручного труда, стабильность результата и возможность исправления брака.
Технология порошковой окраски металла особенно интересна там, где есть серийный выпуск, повторяющаяся номенклатура и требования к стойкому покрытию. Экономический эффект возникает не потому, что порошок «современнее», а потому, что процесс становится предсказуемее: меньше ручных корректировок, стабильнее качество и короче путь детали до сборки или упаковки.
Выбирать нужно не между «старой» и «новой» технологией, а между двумя производственными схемами — и считать, какая лучше работает на вашем объёме и номенклатуре.