

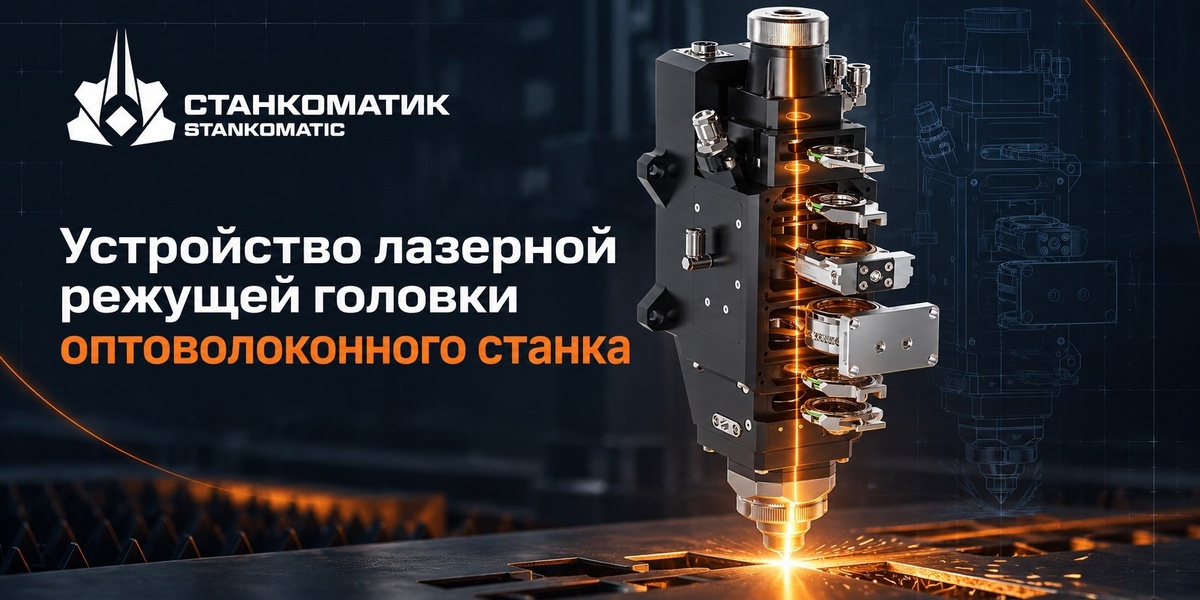
Лазерная режущая головка — один из ключевых узлов оптоволоконного станка. Именно через неё энергия лазерного источника преобразуется в сфокусированный луч, который воздействует на металл.
При этом сама головка не режет металл «сама по себе». Качество реза формируется всей системой: лазерным источником, оптикой, системой фокусировки, соплом, вспомогательным газом, приводами станка и правильно подобранными технологическими параметрами.
Поэтому устройство лазерной головки станка важно понимать не только при выборе оборудования, но и при его настройке и эксплуатации.
Как лазер попадает в режущую головку
В оптоволоконном лазерном станке излучение формируется в лазерном источнике специальными светодиодами и передаётся по оптическому волокну непосредственно в режущую головку.
Далее внутри головки оптическая система формирует луч и направляет его в рабочую зону.
Упрощённо процесс выглядит так:
Лазерный источник → оптоволокно → коллиматор → фокусирующая оптика → защитное стекло → сопло → металл
Каждый элемент этой цепочки влияет на конечный результат.
Даже если на станке установлен мощный лазерный источник, загрязнение защитного стекла, неправильное положение фокуса или несоосность центра лазерного луча и сопла могут существенно снизить качество резки.
Основные элементы лазерной режущей головки
Конструкция головки может отличаться в зависимости от производителя и мощности оборудования, но основные узлы обычно выполняют одинаковые задачи.
Коннектор
Место соединения оптоволокна с лазерной головкой осуществляется в специальном коннекторе, и при неправильной сборке или монтаже на предприятии, это может влиять на конечный результат резки, или вовсе вывести станок из строя.
Коллиматор
После выхода из оптоволокна лазерное излучение необходимо правильно сформировать.
Коллиматорная оптика преобразует расходящийся поток в практически параллельный луч, который затем поступает в систему фокусировки.
От состояния коллиматора напрямую зависит стабильность дальнейшей работы оптической системы.
Фокусирующая линза
Следующий важный элемент — фокусирующая оптика.
Она концентрирует лазерный луч в определённой точке относительно поверхности металла. В зоне фокусировки возникает высокая плотность мощности, необходимая для быстрого нагрева и плавления материала.
Положение этой точки является одним из основных технологических параметров лазерной резки.
Для разных материалов, толщин и режущих газов положение фокуса может отличаться.
Поэтому современная головка должна обеспечивать точное и стабильное управление фокусировкой.
Автоматическая фокусировка
На современных промышленных станках часто используется автоматическая система изменения положения фокуса.
Внутри головки фокусирующая оптика перемещается с помощью сервопривода. Система управления станком задаёт необходимое положение в соответствии с выбранной технологией резки.
Это особенно важно при работе с разными толщинами.
Например, режимы резки тонкого листа и стали толщиной 20 мм требуют совершенно разного положения фокуса.
Автоматическая фокусировка позволяет менять параметры без ручной перенастройки головки и сокращает время подготовки оборудования к работе.
Защитное стекло
Оптика — дорогостоящий и чувствительный компонент. Чтобы защитить её от загрязнений, в нижней и в верхней частях головки устанавливается защитное стекло.
Во время резки из зоны обработки могут подниматься частицы расплава, пыль и продукты горения. Особенно высок риск загрязнения при проколе толстого листа.
Защитное стекло принимает на себя основную нагрузку.
Поэтому его состояние необходимо регулярно контролировать.
Загрязнение стекла может привести к поглощению части лазерного излучения, локальному нагреву, нестабильности луча и ухудшению качества реза.
В тяжёлых случаях перегрев повреждает не только само стекло, но и элементы оптической системы.
Сопло
В нижней части лазерной головки находится сопло.
Через него одновременно проходит лазерный луч и подаётся вспомогательный газ.
Задача газа — удалить расплавленный металл из канала реза. В зависимости от материала и технологии могут использоваться кислород, азот или подготовленный сжатый воздух.
Диаметр сопла, его форма, расстояние до поверхности металла и давление газа напрямую влияют на процесс резки.
Даже небольшое смещение сопла относительно центра лазерного луча может привести к неравномерному удалению расплава и ухудшению качества кромки.
Система контроля высоты
Во время работы расстояние между соплом и листом должно оставаться практически постоянным.
Однако металлический лист редко бывает абсолютно ровным. Он может иметь небольшую волну, деформации или отклонения по высоте.
Для компенсации этих неровностей режущая головка использует систему контроля расстояния.
Она отслеживает положение поверхности металла и передаёт информацию системе управления осью Z. Станок автоматически поднимает или опускает головку, сохраняя заданный рабочий зазор.
Это особенно важно при высокоскоростной резке тонкого металла.
Слишком большое расстояние ухудшает эффективность газового потока. Слишком маленькое создаёт риск столкновения сопла с листом.
Защита головки от столкновения
При резке сложных деталей отдельные элементы металла могут приподниматься над поверхностью листа.
Если головка столкнётся с такой деталью на высокой скорости, это способно привести к повреждению сопла или самого узла.
Поэтому современные лазерные комплексы используют различные системы защиты от столкновений.
Задача такой системы — минимизировать последствия контакта и снизить вероятность серьёзного повреждения оборудования.
Но рассчитывать только на защиту нельзя.
Правильная технология раскроя, порядок резки деталей и контроль состояния листа остаются важной частью безопасной эксплуатации станка.
Почему состояние лазерной головки напрямую влияет на качество реза
При диагностике проблем лазерного станка часто первым подозрением становится мощность источника.
Но причина далеко не всегда находится именно там.
На результат могут влиять:
- загрязнение защитного стекла;
- повреждение сопла;
- неправильная центровка луча;
- неверное положение фокуса;
- нестабильное расстояние между соплом и металлом;
- недостаточное давление газа;
- загрязнение элементов оптической системы;
- ошибки настройки технологических параметров.
Поэтому увеличение мощности источника не исправит проблему, связанную с состоянием режущей головки.
Лазерная головка работает только как часть системы
Устройство лазерной головки станка выглядит относительно компактно, однако внутри этого узла одновременно решается несколько задач: передача и формирование лазерного луча, его фокусировка, подача газа, контроль расстояния до металла и защита оптики.
При этом рассматривать головку отдельно от остального оборудования неправильно.
Стабильная промышленная резка обеспечивается только тогда, когда согласованно работают лазерный источник, оптика, система перемещения, газоснабжение, охлаждение, автоматика и правильно настроенные режимы обработки.
Именно поэтому при выборе оптоволоконного лазерного станка стоит оценивать не только мощность источника или бренд режущей головки, а всю конфигурацию оборудования и её соответствие конкретной производственной задаче.