

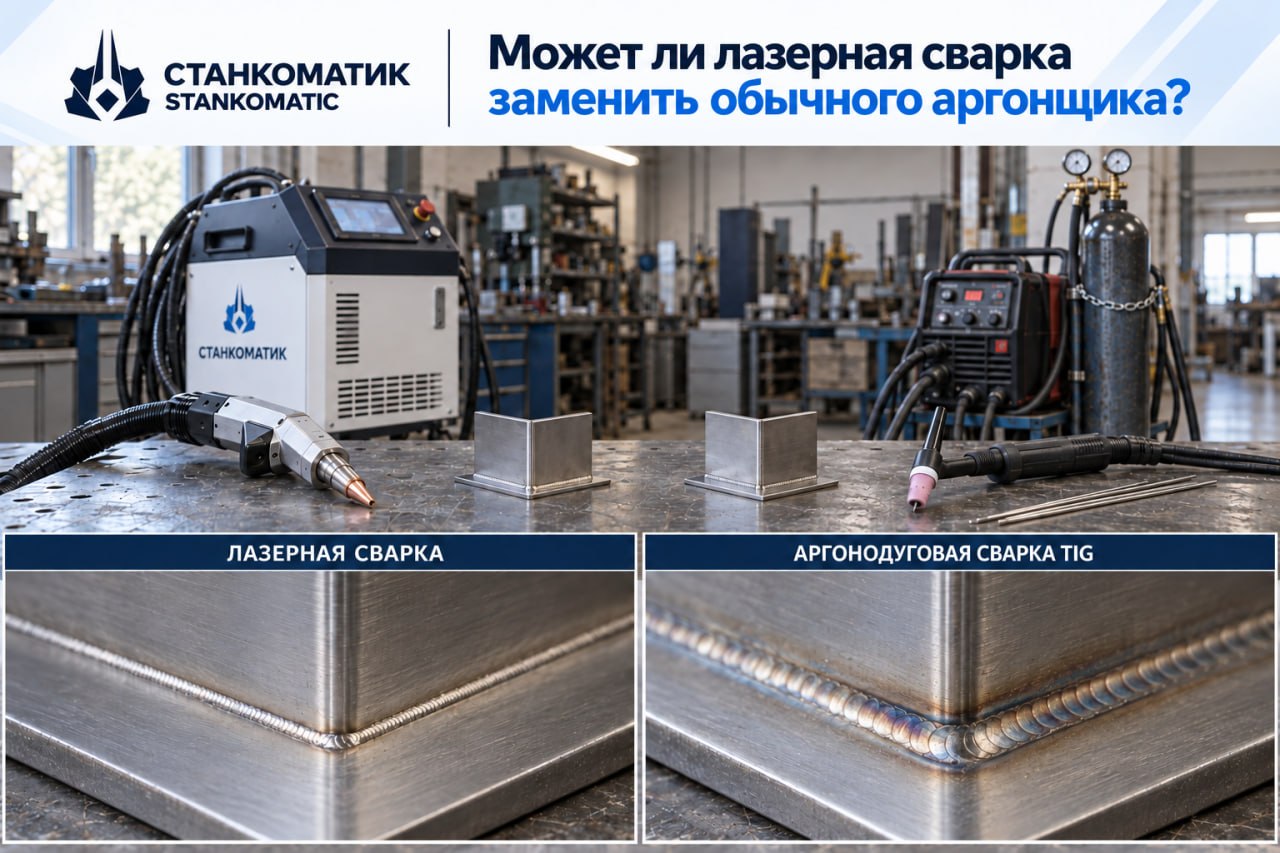
Ещё несколько лет назад лазерная сварка воспринималась как дорогая технология для крупных производств. Сейчас ручные лазерные аппараты всё чаще появляются в цехах, где раньше основную работу выполняли TIG- и MIG/MAG-сварщики.
Отсюда возникает логичный вопрос: может ли лазерная сварка действительно заменить опытного аргонщика?
Короткий ответ - не полностью, все зависит от задачи. Но в ряде случаев она способна сократить объём ручной работы и изменить требования к квалификации оператора.
Чем лазерная сварка отличается от обычной
В традиционной сварке металл плавится электрической дугой. В зависимости от технологии используется неплавящийся электрод, как в TIG, или сварочная проволока, как в MIG/MAG.
Лазер работает иначе.
Луч высокой плотности энергии концентрируется на небольшой зоне и быстро формирует сварочную ванну. Тепловложение получается локальным, поэтому металл меньше прогревается вокруг шва.
На практике это даёт несколько преимуществ:
- меньше деформаций;
- уже зона термического влияния;
- высокая скорость;
- аккуратный шов;
- меньше последующей зачистки.
Особенно заметна разница на тонколистовом металле.
Лазерная сварка или MIG/MAG: сравнение
Если рассматривать вопрос именно как «Лазерная сварка или MIG/MAG: сравнение», то у каждой технологии есть свои сильные стороны.
MIG/MAG - универсальный и хорошо освоенный процесс. Он подходит для широкого диапазона толщин, позволяет заполнять значительные зазоры и легко интегрируется в серийное производство.
Лазерная сварка выигрывает там, где важны скорость, минимальная деформация и внешний вид шва.
Например, при сварке тонкого корпуса из нержавеющей стали MIG/MAG может потребовать последующей зачистки и правки детали. Лазер при правильно настроенном режиме способен сразу получить аккуратный шов с минимальным короблением.
Но это не означает, что один процесс всегда лучше другого.
Если заготовки имеют большие зазоры, нестабильную геометрию или требуется большой объём наплавленного металла, классическая дуговая сварка часто остаётся более практичным решением.
А что насчёт TIG и аргонщика
Когда говорят «обычный аргонщик», чаще всего имеют в виду TIG-сварщика.
TIG позволяет получать очень качественные швы на нержавейке, алюминии и других цветных металлах. Но процесс относительно медленный и сильно зависит от квалификации специалиста.
Опытный сварщик контролирует положение горелки, присадочный материал, скорость движения, длину дуги и температуру ванны практически одновременно.
Это требует подготовки.
Лазерная сварка упрощает часть этих задач. Оператор ведёт головку по стыку, а основные параметры процесса заранее задаются в аппарате.
Поэтому обучить человека базовым операциям на лазере обычно проще, чем подготовить квалифицированного TIG-сварщика.
Но есть важное уточнение.
Аппарат не отменяет технологию.
Если неправильно подобрать мощность, скорость, фокус или подачу проволоки, качественного соединения не получится.
Где лазер действительно может заменить аргонщика
Наиболее очевидная область — повторяющиеся операции с хорошо подготовленными деталями.
Например:
корпуса электрооборудования;
шкафы;
металлическая мебель;
тонкостенные конструкции;
детали из нержавеющей стали;
корпуса оборудования;
двери и панели.
Если заготовки точно вырезаны на лазере и правильно согнуты на листогибе, стык получается стабильным.
В такой ситуации ручная лазерная сварка работает особенно эффективно.
Оператору не приходится компенсировать каждый раз разный зазор или кривую геометрию.
Именно поэтому лазерная сварка лучше всего раскрывается внутри правильно выстроенной технологической цепочки.
Почему скорость может отличаться в разы
При TIG-сварке тонкого металла сварщик должен вести процесс относительно медленно, контролируя нагрев и формирование шва.
Лазер позволяет двигаться значительно быстрее.
На длинных прямолинейных соединениях разница особенно заметна.
Но сравнивать только скорость движения горелки неправильно.
Нужно учитывать весь цикл:
Сварка → зачистка → шлифовка → правка → подготовка к окраске
Если после лазерной сварки требуется значительно меньше зачистки, общая экономия времени становится больше, чем просто разница в скорости сварки.
Меньше тепла - меньше деформаций
Это один из главных аргументов в пользу лазера.
При сварке тонкого корпуса обычной дугой металл может заметно повести.
После этого деталь приходится править, а сварочные швы - зачищать.
Лазер воздействует на более узкую зону.
В результате снижается общий нагрев детали.
Для производства шкафов, кожухов и тонкостенных корпусов это может быть критически важно.
Чем меньше деформаций, тем меньше ручной работы после сварки.
Но лазеру нужны хорошие заготовки
Здесь и появляется главное ограничение.
Лазерная сварка любит точность.
Если между деталями большой или нестабильный зазор, процесс становится сложнее.
Классический сварщик в такой ситуации может изменить движение горелки, увеличить подачу присадки или буквально вручную компенсировать неточность.
Лазер гораздо требовательнее к подготовке стыка.
Поэтому установка дорогого сварочного аппарата сама по себе не решает проблему плохого раскроя или неточной гибки.
Если детали сходятся плохо, сначала нужно исправлять предыдущие операции.
Нужна ли присадочная проволока
Лазер может работать как с проволокой, так и без неё.
Если детали хорошо подогнаны, некоторые соединения выполняются практически без присадки.
При наличии зазора используется механизм подачи проволоки.
Это расширяет возможности технологии, но всё равно не делает её полностью нечувствительной к качеству подготовки.
Чем стабильнее геометрия деталей, тем стабильнее сварочный процесс.
Может ли работать человек без опыта сварки
Именно этот вопрос особенно интересует производство.
Выполнять базовые повторяющиеся операции на ручном лазере действительно может оператор с меньшим сварочным опытом, чем требуется для качественной TIG-сварки.
Но это не означает, что можно просто выдать аппарат любому сотруднику.
Необходимо понимать режимы, требования к соединению, безопасность и особенности конкретного металла.
Другими словами, роль человека меняется.
Вместо мастера, который вручную управляет всей сварочной ванной, всё больше нужен оператор, который правильно использует заранее настроенный технологический процесс.
Где обычная сварка останется
Лазер не отменяет TIG и MIG/MAG.
Классические технологии остаются востребованы при работе с массивными конструкциями, большими зазорами, сложными пространственными соединениями, ремонтными работами и там, где требуется значительный объём наплавленного металла.
Поэтому правильнее говорить не о полной замене сварщика, а о перераспределении задач.
Часть операций, которые раньше выполнял высококвалифицированный специалист, действительно можно передать оператору лазерного оборудования.
Что считать главным эффектом
Главное преимущество лазерной сварки - не только красивый шов.
Для предприятия важнее вся цепочка:
выше скорость → меньше нагрев → меньше деформаций → меньше зачистки → меньше ручного труда
И именно здесь технология может серьёзно изменить экономику производства.
Поэтому вопрос «заменит ли лазерная сварка аргонщика?» лучше сформулировать иначе:
на каких операциях квалифицированного сварщика действительно необходимо использовать, а какие рациональнее перевести на лазерную технологию?
На хорошо подготовленных серийных деталях ответ всё чаще оказывается в пользу лазера.