Акции
Бренды
Услуги
  • Привезем любой станок из Китая
  • Промышленные туры в Китай
  • Финансовые программы
  • Пуско-наладочные работы
  • Инжиниринг и аудит
  • Ремонт промышленного оборудования
Компания
  • О компании
  • Новости
  • Отзывы
  • Карьера
  • Сертификаты
Блог
Информация
  • Реквизиты
  • Проекты
    • Листообработка
      • Листогибочный пресс с ЧПУ LEMASH PROBEND 3200×175
    • Обработка труб и профилей
    • Станки лазерной резки металла
      • Волоконный лазерный станок LEMASH LM3015NE 3000W
      • Комплекс лазерной резки LEMASH LM3015H 6000W
      • Комплекс лазерной резки LEMASH LM6016T 3000W
      • Лазерный труборезный станок LONGXIN D12
      • Оптоволоконный лазерный станок LEMASH LM6015A 3000W
      • Станок для раскроя труб и профиля LEMASH LM25012GH 40000W
      • Станок лазерной резки с труборезным модулем LEMASH LM3015M
      • Станок ручной лазерной сварки и чистки металла LEMASH ULTRA-S 1500W Raycus
  • Статьи
Галерея
Контакты
    +7 (985) 219-66-69
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    СТАНКОМАТИК
    Эксперт в области металлообработки
    Самый быстрый труборез
    Лазерный труборез
    Самый быстрый труборез
    STANKOMATIC
    LONGXIN Laser
    HUNSONE
    China X robot Group
    QIAOSEN PRESSES
    • Станки лазерной резки металла
      Станки лазерной резки металла
      • Станки лазерной резки листового металла
      • Комбинированные станки лазерной резки
      • Станки лазерной резки труб и профилей      
        • Универсальные станки для резки труб и профилей
        • Высокоскоростные станки для серийного производства
        • Станки для резки труб и профилей большого сечения
        • Специализированные станки и автоматические линии
      • Линии лазерной резки из рулона
      • Станки для лазерной резки балки
      • Ручная лазерная сварка и чистка
    • Листообрабатывающие станки
      Листообрабатывающие станки
      • Автоматические панелегибы
      • Листогибочные прессы      
        • Гидравлические листогибочные прессы с ЧПУ
        • Серво-гидравлические листогибы
        • Серво-электрические листогибы
      • Вальцовочные станки
      • Гильотины по металлу
      • Зачистные станки для листового металла
      • Станки для гидроабразивной резки
    • Линии порошковой окраски
      Линии порошковой окраски
    • Оборудование для металлоконструкций
      Оборудование для металлоконструкций
      • Роботы для сварки металлоконструкций
      • Сверлильные и пробивные станки
      • Станки для обработки балки
      • Станки для обработки уголка
      • Торцефрезерные станки
    • Обработка труб и профилей
      Обработка труб и профилей
      • Трубогибы      
        • Полуавтоматические трубогибы
        • Автоматические трубогибы с ЧПУ
        • Специализированные трубогибы
      • Обработка концов труб
      • Профилегибочные станки
      • Ленточнопильные станки
    • Обработка рулонного металла
      Обработка рулонного металла
      • Линии продольно-поперечной резки
      • Линия по производству труб и профилей
    • Вспомогательное оборудование
      Вспомогательное оборудование
      • Чиллеры
      • Газификаторы
      • Источники лазерного излучения
      • Компрессоры
      • Программы и модули
      • Стабилизаторы напряжения
    0 Сравнение
    0 Избранное
    АКЦИИ Станки лазерной резки Листообрабатывающие станки Оборудование для металлоконструкций Обработка труб и профилей Линии порошковой окраски
    СТАНКОМАТИК
    0 Сравнение
    0 Избранное
    СТАНКОМАТИК
    Телефоны
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    0
    0
      • Главный офис . Москва
    • 0 Сравнение
    • 0 Избранное
    • Бренды
    • Акции
    • Услуги
      • Услуги
      • Привезем любой станок из Китая
      • Промышленные туры в Китай
      • Финансовые программы
      • Пуско-наладочные работы
      • Инжиниринг и аудит
      • Ремонт промышленного оборудования
    • Компания
      • Компания
      • О компании
      • Новости
      • Отзывы
      • Карьера
      • Сертификаты
    • Блог
    • Информация
      • Информация
      • Реквизиты
      • Проекты
        • Проекты
        • Листообработка
          • Листообработка
          • Листогибочный пресс с ЧПУ LEMASH PROBEND 3200×175
        • Обработка труб и профилей
        • Станки лазерной резки металла
          • Станки лазерной резки металла
          • Волоконный лазерный станок LEMASH LM3015NE 3000W
          • Комплекс лазерной резки LEMASH LM3015H 6000W
          • Комплекс лазерной резки LEMASH LM6016T 3000W
          • Лазерный труборезный станок LONGXIN D12
          • Оптоволоконный лазерный станок LEMASH LM6015A 3000W
          • Станок для раскроя труб и профиля LEMASH LM25012GH 40000W
          • Станок лазерной резки с труборезным модулем LEMASH LM3015M
          • Станок ручной лазерной сварки и чистки металла LEMASH ULTRA-S 1500W Raycus
      • Статьи
    • Контакты
    +7 (985) 219-66-69
    • Телефоны
    • +7 (985) 219-66-69
    • +7 (495) 120-17-15
    • office@stankomatic.ru
    • Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    • Пн. – Пт.: с 9:00 до 18:00
    Главная
    Блог
    Обзоры станков
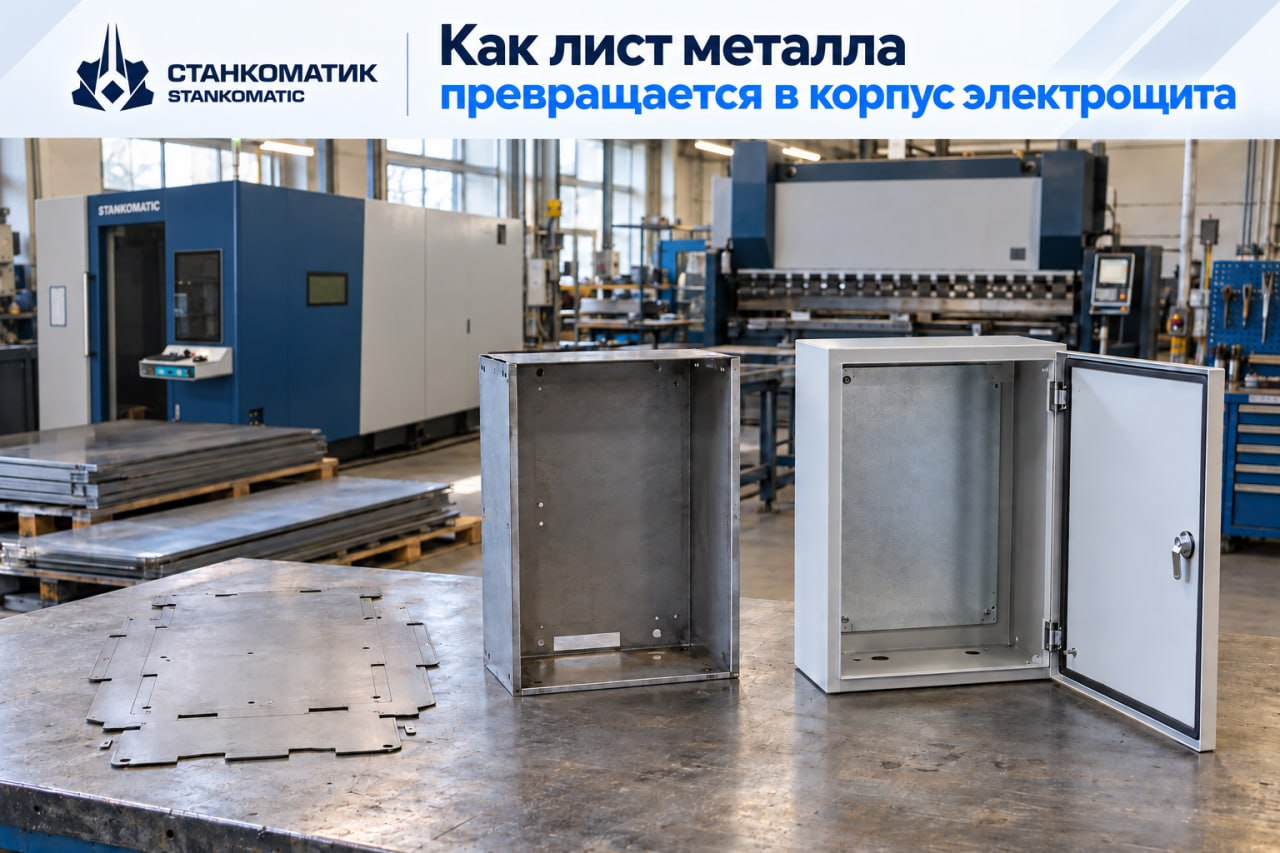
    Как лист металла превращается в корпус электрощита

    Как лист металла превращается в корпус электрощита

    Как лист металла превращается в корпус электрощита
    Обзоры станков 28 сентября 2026

    Корпус электрощита делают из листового металла. Сначала вырезают заготовки и отверстия, затем гнут детали, соединяют их, готовят поверхность и красят. После этого устанавливают двери, замки и внутренние элементы.

    Себестоимость корпуса зависит от расхода металла и времени на каждый этап. Если детали приходится подгонять вручную или они ждут обработки, выпуск готовых изделий замедляется.

    Проектирование корпуса

    Работа начинается с чертежа. Конструктор задаёт размеры корпуса, толщину металла, расположение дверей и панелей. Он отмечает отверстия под кабели, вентиляцию и крепёж, места для замков, петель и электрооборудования.

    Затем создают развёртку: плоскую форму детали до гибки. В ней учитывают линии гиба и припуски. Ошибку в развёртке трудно исправить после резки и гибки. В серии она повторится на каждой заготовке и может обнаружиться только при сборке.

    Раскрой листа

    Для корпусов используют углеродистую, оцинкованную или нержавеющую сталь. Толщину выбирают по размерам корпуса, нужной жёсткости и условиям эксплуатации.

    При лазерном раскрое за один установ вырезают внешний контур и внутренние элементы: отверстия, пазы, окна и вентиляционные прорези. Это сокращает число последующих операций.

    Например, для боковой панели нужны четыре монтажных отверстия, прямоугольное окно, вентиляционные прорези и пазы. Без лазера заготовка может пройти гильотину, координатно-пробивной пресс, сверление и зачистку. На каждом участке её нужно перенести, установить и снять. Лазер позволяет выполнить большую часть этой работы за один цикл.

    Важно точно выдержать размеры и расположение отверстий. После гибки они должны совпасть с замками, петлями, кабельными вводами и крепежом. Иначе при сборке придётся дорабатывать детали.

    Раскладка деталей на листе (нестинг)

    Перед резкой программа автоматически размещает детали на листе таким образом, чтобы сократить отходы. Это называют нестингом.

    Допустим, сначала на листе помещалось 12 деталей, а после изменения раскладки стало помещаться 13. Из того же листа получают на одну заготовку больше. При партии в несколько тысяч изделий такая разница заметно влияет на расход металла.

    Гибка заготовок

    После раскроя детали остаются плоскими. На листогибочном прессе заготовку помещают между пуансоном и матрицей. Балка листогибочного пресса с пуансоном опускается на лист заготовки, который лежит на матрице, в результате чего происходит гибка металла под нужным углом.

    При настройке пресса учитывают материал, толщину и свойства листа, радиус и длину гиба, а также пружинение. Так называют частичное распрямление металла после снятия нагрузки. Из-за него фактический угол может отличаться от заданного.

    Порядок гибов технолог определяет заранее. Если его нарушить, частично согнутую деталь может быть невозможно установить в пресс для следующей операции.

    Системы управления и контроля помогают компенсировать отклонения. На прессах с измерением угла его проверяют прямо во время гибки. В серии важно, чтобы все детали имели одинаковую геометрию, а не только первая.

    Соединение деталей

    Не каждый корпус делают из одной заготовки. Стенки, крышу, основание, двери, монтажные панели и перегородки могут изготавливать отдельно. Затем их соединяют сваркой, заклёпками, болтами или другим крепежом.

    Для крепления реек, панелей и оборудования используют в том числе приварные шпильки и гайки.

    При сварке корпус может деформироваться от нагрева. Поэтому контролируют порядок выполнения швов и тепловложение. После сварки проверяют диагонали, форму проёмов, положение дверей, совпадение отверстий и плоскостность поверхностей.

    Ручная подгонка увеличивает время изготовления. Если на каждый из 500 корпусов тратить ещё две минуты, получится 1000 минут дополнительной работы. Это 16 часов 40 минут. И это только одна доработка.

    Зачистка и подготовка поверхности

    После резки и сварки на металле могут остаться заусенцы, выступающие швы и неровности. Перед окраской их убирают. В зависимости от требований зачищают кромки, шлифуют швы, обезжиривают и моют детали, выполняют химическую подготовку поверхности.

    На плохо подготовленной поверхности краска может лечь неравномерно или со временем отслоиться. В местах повреждения покрытия может появиться коррозия. Чем меньше дефектов оставили резка и сварка, тем меньше времени нужно на зачистку.

    Порошковая окраска

    Один из способов отделки корпуса - порошковая окраска. Краску наносят на подготовленный металл, затем корпус помещают в печь полимеризации. При нагреве формируется защитное покрытие.

    Оно защищает металл от коррозии и механических повреждений, придаёт поверхности нужный вид. Толщину слоя контролируют. Слишком тонкий слой хуже защищает металл. Слишком толстый увеличивает расход краски и может ухудшить внешний вид.

    Окончательная сборка

    После окраски устанавливают двери, петли, замки, уплотнители, монтажные панели, кабельные вводы, DIN-рейки и крепёж. Комплект зависит от конструкции корпуса.

    Если размеры выдержаны, детали собираются без лишней подгонки. При ошибках приходится рассверливать отверстия, править металл и менять положение элементов. В серии эти доработки заметно увеличивают трудоёмкость.

    Что влияет на себестоимость

    Кроме цены металла, учитывают его расход, время резки и число проколов, количество гибов и переналадок. В стоимость также входят сварка, зачистка, краска, сборка и ручные доработки.

    Два похожих корпуса могут стоить по-разному. Для одного нужны восемь гибов и немного сварки. Для другого - двенадцать гибов, несколько отдельных деталей, больше швов и зачистки. Внешний вид почти одинаковый, а времени на изготовление требуется разное количество.

    Поэтому конструкцию стоит проверять с учётом оборудования и порядка обработки. Это помогает сократить лишние операции.

    Как согласовать работу участков

    Быстрый лазер не гарантирует, что предприятие выпустит больше готовых корпусов. Если участок с листогибом не успевает обрабатывать заготовки, перед ним растёт очередь. То же происходит перед сваркой, зачисткой или окраской, если их производительность ниже.

    Перед покупкой оборудования нужно посчитать, сколько деталей за смену режет лазер и гнёт пресс. Затем - сколько корпусов успевают сварить, покрасить и собрать. Сравнивать участки нужно по объёму работ на одинаковое количество готовых корпусов.

    Выпуск ограничивает участок с наименьшей пропускной способностью. Если ускорить только резку, заготовок в ожидании станет больше, а готовых изделий может не прибавиться.

    Путь от листа до корпуса включает раскрой, гибку, соединение деталей, зачистку, подготовку поверхности, окраску и сборку. Каждый этап влияет на следующий. Оценивать производство нужно по числу годных корпусов за смену и затратам на каждый из них.

    Назад к списку
    • Все публикации 31
      • Советы покупателям 12
      • Обзоры станков 7
      • Технологии 7
      • Субсидии и финансирование 1
      • Прочее 4
    Подпишитесь на рассылку наших новостей и акций
    Подписаться
    Подписаться
    на новости и акции
    Связаться с нами
    +7 (985) 219-66-69
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    office@stankomatic.ru
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Разделы сайта
    Каталог
    Акции
    Бренды
    Услуги
    Коллекции
    Компания
    О компании
    Новости
    Отзывы
    Карьера
    Сертификаты
    Информация
    Реквизиты
    Проекты
    Статьи
    Помощь
    Условия оплаты
    Условия доставки
    Гарантия на товар
    Вопрос-ответ
    © 2026 СТАНКОМАТИК
    Согласие на получение рассылки
    Пользовательское соглашение

    Вы принимаете условия политики конфиденциальности, пользовательского соглашения и соглашаетесь на обработку персональных данных каждый раз, когда оставляете свои данные в любой форме обратной связи на сайте stankomatic.ru Сайт носит исключительно информационный характер, вся представленная на сайте информация, в частности, касающаяся товаров, работ и услуг, носит исключительно информационный характер, не является исчерпывающей, не является заверением об обстоятельствах и не является публичной офертой, определяемой положениями статей 435, 437 Гражданского кодекса Российской Федерации. Указанные на Сайте цены носят исключительно информационный характер, могут отличаться от действительных цен в компании или соответствующих представительствах на момент ознакомления посетителем с ними на Сайте.

    Все ресурсы сайта stankomatic.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к stankomatic.ru.

    Главная Каталог 0 Избранные 0 Сравнение Акции Контакты Услуги Бренды Отзывы Компания Лицензии Реквизиты Блог Обзоры