Акции
Бренды
Услуги
  • Привезем любой станок из Китая
  • Промышленные туры в Китай
  • Финансовые программы
  • Пуско-наладочные работы
  • Инжиниринг и аудит
  • Ремонт промышленного оборудования
Компания
  • О компании
  • Новости
  • Отзывы
  • Карьера
  • Сертификаты
Блог
Информация
  • Реквизиты
  • Проекты
    • Листообработка
      • Листогибочный пресс с ЧПУ LEMASH PROBEND 3200×175
    • Обработка труб и профилей
    • Станки лазерной резки металла
      • Волоконный лазерный станок LEMASH LM3015NE 3000W
      • Комплекс лазерной резки LEMASH LM3015H 6000W
      • Комплекс лазерной резки LEMASH LM6016T 3000W
      • Лазерный труборезный станок LONGXIN D12
      • Оптоволоконный лазерный станок LEMASH LM6015A 3000W
      • Станок для раскроя труб и профиля LEMASH LM25012GH 40000W
      • Станок лазерной резки с труборезным модулем LEMASH LM3015M
      • Станок ручной лазерной сварки и чистки металла LEMASH ULTRA-S 1500W Raycus
  • Статьи
Галерея
Контакты
    +7 (985) 219-66-69
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    СТАНКОМАТИК
    Эксперт в области металлообработки
    Самый быстрый труборез
    Лазерный труборез
    Самый быстрый труборез
    STANKOMATIC
    LONGXIN Laser
    HUNSONE
    China X robot Group
    QIAOSEN PRESSES
    • Станки лазерной резки металла
      Станки лазерной резки металла
      • Станки лазерной резки листового металла
      • Комбинированные станки лазерной резки
      • Станки лазерной резки труб и профилей      
        • Универсальные станки для резки труб и профилей
        • Высокоскоростные станки для серийного производства
        • Станки для резки труб и профилей большого сечения
        • Специализированные станки и автоматические линии
      • Линии лазерной резки из рулона
      • Станки для лазерной резки балки
      • Ручная лазерная сварка и чистка
    • Листообрабатывающие станки
      Листообрабатывающие станки
      • Автоматические панелегибы
      • Листогибочные прессы      
        • Гидравлические листогибочные прессы с ЧПУ
        • Серво-гидравлические листогибы
        • Серво-электрические листогибы
      • Вальцовочные станки
      • Гильотины по металлу
      • Зачистные станки для листового металла
      • Станки для гидроабразивной резки
    • Линии порошковой окраски
      Линии порошковой окраски
    • Оборудование для металлоконструкций
      Оборудование для металлоконструкций
      • Роботы для сварки металлоконструкций
      • Сверлильные и пробивные станки
      • Станки для обработки балки
      • Станки для обработки уголка
      • Торцефрезерные станки
    • Обработка труб и профилей
      Обработка труб и профилей
      • Трубогибы      
        • Полуавтоматические трубогибы
        • Автоматические трубогибы с ЧПУ
        • Специализированные трубогибы
      • Обработка концов труб
      • Профилегибочные станки
      • Ленточнопильные станки
    • Обработка рулонного металла
      Обработка рулонного металла
      • Линии продольно-поперечной резки
      • Линия по производству труб и профилей
    • Вспомогательное оборудование
      Вспомогательное оборудование
      • Чиллеры
      • Газификаторы
      • Источники лазерного излучения
      • Компрессоры
      • Программы и модули
      • Стабилизаторы напряжения
    0 Сравнение
    0 Избранное
    АКЦИИ Станки лазерной резки Листообрабатывающие станки Оборудование для металлоконструкций Обработка труб и профилей Линии порошковой окраски
    СТАНКОМАТИК
    0 Сравнение
    0 Избранное
    СТАНКОМАТИК
    Телефоны
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    0
    0
      • Главный офис . Москва
    • 0 Сравнение
    • 0 Избранное
    • Бренды
    • Акции
    • Услуги
      • Услуги
      • Привезем любой станок из Китая
      • Промышленные туры в Китай
      • Финансовые программы
      • Пуско-наладочные работы
      • Инжиниринг и аудит
      • Ремонт промышленного оборудования
    • Компания
      • Компания
      • О компании
      • Новости
      • Отзывы
      • Карьера
      • Сертификаты
    • Блог
    • Информация
      • Информация
      • Реквизиты
      • Проекты
        • Проекты
        • Листообработка
          • Листообработка
          • Листогибочный пресс с ЧПУ LEMASH PROBEND 3200×175
        • Обработка труб и профилей
        • Станки лазерной резки металла
          • Станки лазерной резки металла
          • Волоконный лазерный станок LEMASH LM3015NE 3000W
          • Комплекс лазерной резки LEMASH LM3015H 6000W
          • Комплекс лазерной резки LEMASH LM6016T 3000W
          • Лазерный труборезный станок LONGXIN D12
          • Оптоволоконный лазерный станок LEMASH LM6015A 3000W
          • Станок для раскроя труб и профиля LEMASH LM25012GH 40000W
          • Станок лазерной резки с труборезным модулем LEMASH LM3015M
          • Станок ручной лазерной сварки и чистки металла LEMASH ULTRA-S 1500W Raycus
      • Статьи
    • Контакты
    +7 (985) 219-66-69
    • Телефоны
    • +7 (985) 219-66-69
    • +7 (495) 120-17-15
    • office@stankomatic.ru
    • Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    • Пн. – Пт.: с 9:00 до 18:00
    Главная
    Блог
    Обзоры станков
    Как гнуть цилиндрические формы из листа металла

    Как гнуть цилиндрические формы из листа металла

    Как гнуть цилиндрические формы из листа металла
    Обзоры станков 30 сентября 2026

    Кажется, что получить цилиндр из листа просто: взять заготовку и свернуть её в круг. На производстве всё сложнее. Из листового металла делают обечайки, резервуары, воздуховоды и кожухи. Важно не просто согнуть металл, а получить точный диаметр и повторяемую геометрию.

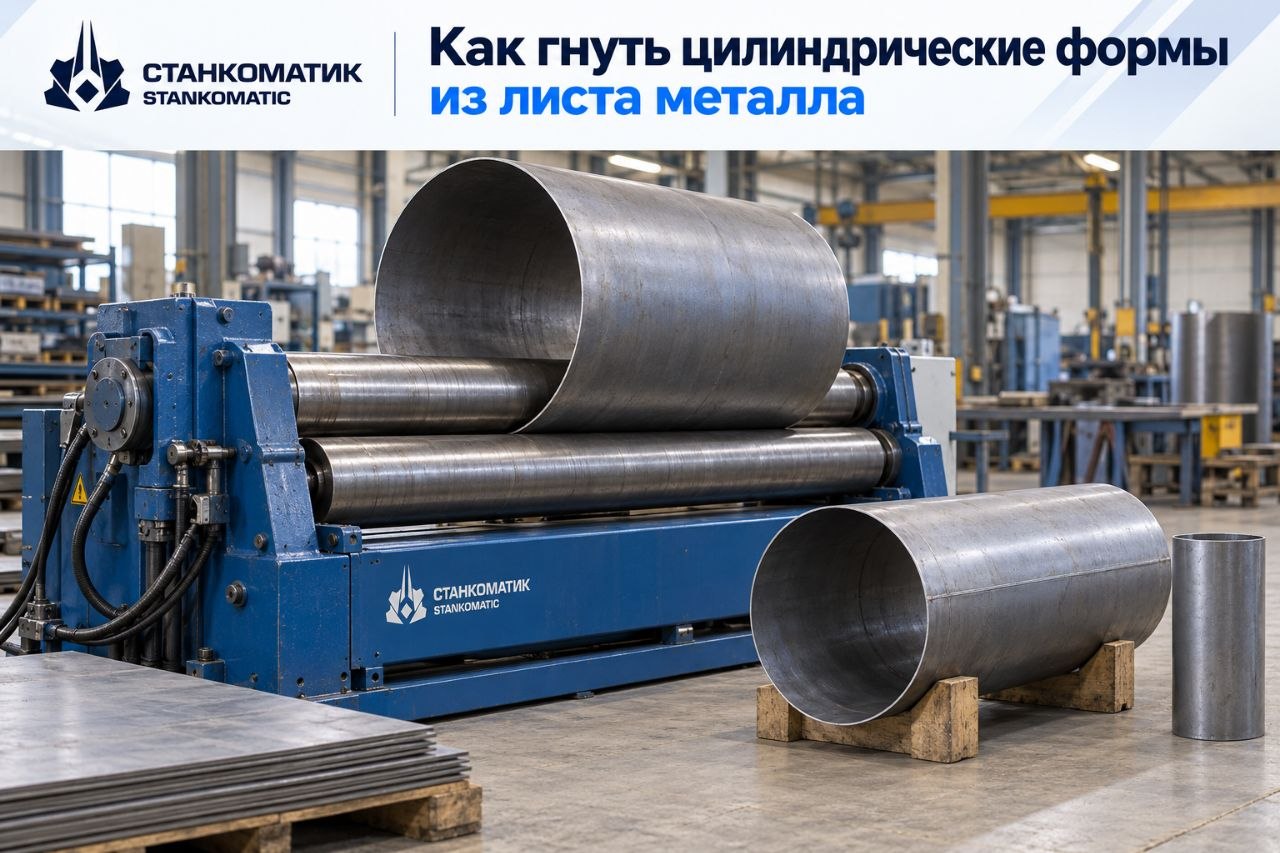
    Главный станок для такой задачи - вальцовочный или просто вальцы. Именно данный тип оборудования превращает плоский лист в цилиндрическую или коническую форму.

    Что происходит во время вальцовки

    Вальцовка - это пластическая деформация листа между вращающимися валками. Заготовка проходит через ролики, которые постепенно придают ей кривизну.

    Плоский лист → подгибка края → прокатка → увеличение кривизны → цилиндр

    Лист редко принимает окончательную форму за один проход. Сначала металл получает небольшую кривизну, затем заготовка прокатывается повторно до нужного результата.

    Количество проходов зависит от толщины и марки металла, ширины листа и нужного диаметра. Чем толще металл и меньше диаметр цилиндра, тем сложнее получить готовую деталь.

    Почему края листа требуют подгибки

    Одна из главных сложностей сделать предпогиб края заготовки. Когда лист только входит между валками, край не получает такую же кривизну, как центральная часть.

    Если просто прокатать лист, после замыкания цилиндра края могут встретиться под неправильным углом. Поэтому перед вальцовкой выполняют подгибку кромок.

    Сначала подгибается один край, затем второй, после чего лист прокатывают до нужного радиуса. Чем точнее выполнена эта операция, тем проще получить правильную окружность и подготовить деталь к сварке.

    Три валка или четыре

    Трёхвалковая схема универсальна. В четырёхвалковом станке дополнительный ролик помогает удерживать лист и контролировать его положение. Это удобно при работе с тяжёлыми заготовками.

    Выбор зависит от толщины металла, размеров деталей и производительности.

    Почему одинаковый лист может гнуться по-разному

    Толщина - не единственный параметр. Разные марки стали имеют разные механические свойства.

    После выхода из валков металл немного распрямляется. Это называется пружинением. Поэтому оператор или система ЧПУ заранее компенсируют эффект и задают немного большую деформацию, чем требуется в готовой детали.

    Почему нельзя выбирать станок только по толщине

    В характеристиках оборудования часто указывают максимальную толщину, например «до 20 мм». Но этой цифры недостаточно.

    Нужно знать, при какой ширине возможна такая толщина, какой минимальный диаметр можно получить, какой материал используется и что станок способен сделать при предварительной подгибке.

    Два станка с одинаковой заявленной толщиной могут по-разному работать на реальной детали. Оборудование нужно подбирать под конкретное изделие.

    Как из листа получается обечайка

    Представим, что нужно изготовить обечайку для ёмкости. Сначала рассчитывают диаметр и длину развёртки. Затем лист вырезается на лазерном или другом раскройном оборудовании.

    Раскрой → подгибка первого края → подгибка второго края → вальцовка → контроль → сварка

    Во время прокатки радиус постепенно уменьшается. Когда края сходятся, проверяются диаметр и овальность. Если геометрия соответствует требованиям, заготовка отправляется на сварку.

    Почему цилиндр может получиться овальным

    Даже если края сошлись, это ещё не значит, что деталь получилась правильно. Одна из типичных проблем - овальность.

    Причинами могут быть неправильная настройка валков, недостаточное количество проходов, неравномерная деформация или свойства материала. Поэтому диаметр контролируют в нескольких точках. Для крупных обечаек небольшое отклонение может создать проблемы при сборке.

    Сварка тоже меняет геометрию

    После вальцовки края цилиндра соединяют сваркой. Металл нагревается, расширяется, а после охлаждения сжимается. Из-за этого деталь может немного повести.

    Для ответственных изделий после сварки иногда выполняют калибровку: цилиндр снова устанавливают в станок и аккуратно прокатывают, восстанавливая форму.

    Когда нужен контроллер (ПЛК)

    Для небольших партий процесс можно вести вручную. Но при серийном выпуске ПЛК значительно упрощает работу.

    Настроенный цикл можно сохранить и повторять. Это сокращает время переналадки и повышает повторяемость. В серийном производстве главное - получать десятки одинаковых изделий без постоянной корректировки.

    Главное - точная геометрия

    Хорошая промышленная вальцовка - это не просто возможность свернуть лист. Нужно получить заданный диаметр, минимальную овальность, правильно подготовленные кромки и стабильный результат.

    Плоский лист → подгибка → вальцовка → контроль → сварка → калибровка → готовая деталь

    Поэтому вальцовочный станок стоит оценивать не только по максимальной толщине металла, а по тому, насколько точно и производительно он решает конкретную задачу.


    Назад к списку
    • Все публикации 31
      • Советы покупателям 12
      • Обзоры станков 7
      • Технологии 7
      • Субсидии и финансирование 1
      • Прочее 4
    Подпишитесь на рассылку наших новостей и акций
    Подписаться
    Подписаться
    на новости и акции
    Связаться с нами
    +7 (985) 219-66-69
    +7 (985) 219-66-69
    +7 (495) 120-17-15
    E-mail
    office@stankomatic.ru
    Адрес
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Режим работы
    Пн. – Пт.: с 9:00 до 18:00
    office@stankomatic.ru
    Москва, ш. Энтузиастов, д. 31 стр. 39, пом. 2/1
    Разделы сайта
    Каталог
    Акции
    Бренды
    Услуги
    Коллекции
    Компания
    О компании
    Новости
    Отзывы
    Карьера
    Сертификаты
    Информация
    Реквизиты
    Проекты
    Статьи
    Помощь
    Условия оплаты
    Условия доставки
    Гарантия на товар
    Вопрос-ответ
    © 2026 СТАНКОМАТИК
    Согласие на получение рассылки
    Пользовательское соглашение

    Вы принимаете условия политики конфиденциальности, пользовательского соглашения и соглашаетесь на обработку персональных данных каждый раз, когда оставляете свои данные в любой форме обратной связи на сайте stankomatic.ru Сайт носит исключительно информационный характер, вся представленная на сайте информация, в частности, касающаяся товаров, работ и услуг, носит исключительно информационный характер, не является исчерпывающей, не является заверением об обстоятельствах и не является публичной офертой, определяемой положениями статей 435, 437 Гражданского кодекса Российской Федерации. Указанные на Сайте цены носят исключительно информационный характер, могут отличаться от действительных цен в компании или соответствующих представительствах на момент ознакомления посетителем с ними на Сайте.

    Все ресурсы сайта stankomatic.ru, включая (но не ограничиваясь) текстовую, графическую, фотографическую и видео информацию, структуру, дизайн и оформление страниц, доменное имя, фирменное наименование являются объектами авторского права и прав на интеллектуальную собственность, защищены российским законодательством и международными соглашениями об охране авторских прав. Запрещается любое использование содержания страниц и контента данного сайта на других площадках без предварительного согласия правообладателя. Запрещаются любые иные действия, в результате которых у пользователей Интернета может сложиться впечатление, что представленные материалы не имеют отношения к stankomatic.ru.

    Главная Каталог 0 Избранные 0 Сравнение Акции Контакты Услуги Бренды Отзывы Компания Лицензии Реквизиты Блог Обзоры